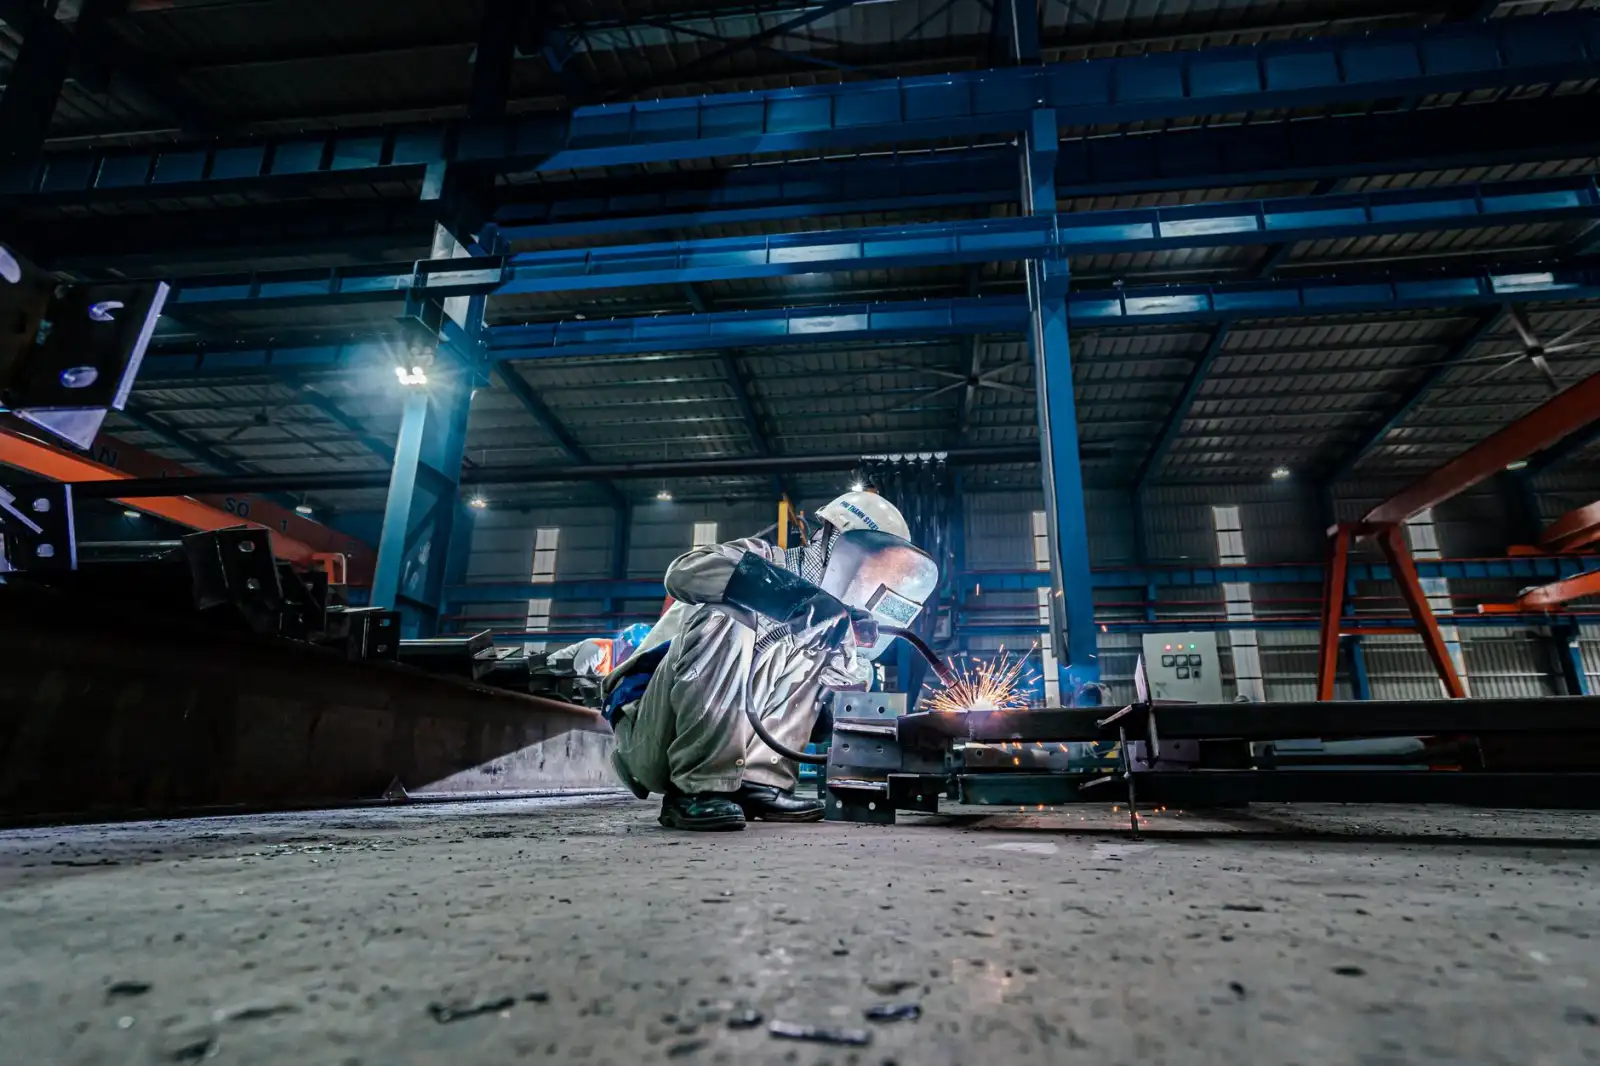
钢结构工程中焊缝探伤检测的标准流程与常见缺陷判定方法
钢结构的可靠性,很大程度上取决于焊缝质量。然而焊缝内部的气孔、夹渣、未熔合等缺陷肉眼无法识别,必须依靠无损检测手段进行排查。如何建立一套规范的探伤流程,并准确判定缺陷性质与等级,是每个钢结构工程质量管理中的核心课题。
行业现状:从抽检走向系统化质量控制
近年来,随着大跨度桥梁、高层建筑和工业厂房对焊接结构安全性要求不断提高,焊缝检测已从过去的"完工后抽检"逐步嵌入到焊接过程的中间验收环节。行业普遍参照GB/T 11345、GB 50661等标准体系执行,对一级焊缝要求100%探伤,二级焊缝按比例抽检。检测手段也从单一超声扩展到超声、射线、磁粉、渗透等多种方法的组合应用。
但实际操作中,检测工艺参数选择不当、缺陷定性偏差等问题仍然存在,这也正是专业探伤检测机构的价值所在。
核心技术:探伤标准流程的关键环节
一套完整的焊缝探伤流程,通常包含以下几个关键步骤:
- 检测前准备:确认焊缝外观质量合格,清除探头移动区域的飞溅与锈蚀,依据母材厚度和接头形式选择探头频率、折射角及耦合剂
- 仪器校准:使用标准试块(如CSK-IA、RB-2)校准扫描范围和灵敏度,确保缺陷定位精度控制在±1mm以内
- 扫查实施:超声检测采用锯齿形、斜平行等扫查方式覆盖焊缝截面,重点监控热影响区与熔合线附近
- 缺陷记录与评定:记录缺陷波幅、指示长度和深度,依据标准分级判定是否合格
对于重要构件,往往还需要辅以材料测试数据——如母材化学成分与力学性能报告——来综合判断缺陷成因。
常见缺陷的判定要点
不同缺陷在探伤中的信号特征差异明显。气孔通常表现为单个或密集的点状反射波,波幅较低且重复性好;夹渣的反射波较宽、方向性不强,常出现在焊缝中心偏下位置;而未熔合与未焊透则是最危险的缺陷类型,其反射波幅高、指示长度大,且往往沿熔合线方向分布。经验丰富的检测人员会结合动态波形、探头移动时的波幅变化趋势来综合定性,避免单一信号误判。
裂纹的判定更需谨慎——延迟裂纹可能在焊后数小时甚至数天才出现,因此对高强钢厚板接头,探伤时机应安排在焊后24至48小时进行。
实践方法与技术趋势
在实际工程中,建议将无损检测计划与焊接工艺评定同步制定,明确每种接头形式的检测方法、比例和验收级别。近年来相控阵超声(PAUT)技术逐步普及,其声束偏转和聚焦能力使复杂节点焊缝的检测覆盖率显著提升,配合TOFD衍射时差法可实现缺陷高度精确测量,为断裂力学评估提供数据支撑。
上海务晨检测技术有限公司在钢结构焊缝检测领域积累了丰富的工程经验,可根据项目特点定制检测方案,覆盖超声、射线、磁粉、渗透等全方法体系,为工程质量验收提供可靠的技术依据。