无损检测与探伤检测的区别及工业场景选型建议
在工业质量控制的日常沟通中,无损检测与探伤检测常被混用,甚至被当作同义词写进技术协议。这种模糊认知在采购招标、检测方案评审阶段埋下隐患——委托方以为"做了探伤"就覆盖了全部需求,实际交付时才发现漏掉了尺寸测量、材料性能评估等环节。厘清两者的概念边界,是选型的第一步。
概念辨析:包含关系而非并列关系
无损检测(Non-Destructive Testing,NDT)是一个技术族概念,指在不损害被检对象使用性能的前提下,对其内部缺陷、表面状态、几何尺寸、材料特性进行检测的全部技术手段的总称。它涵盖射线检测(RT)、超声检测(UT)、磁粉检测(MT)、渗透检测(PT)、涡流检测(ET)、超声相控阵(PAUT)、数字射线(DR)等方法,应用范围从焊缝检测延伸到壁厚测定、硬度评估、残余应力分析。
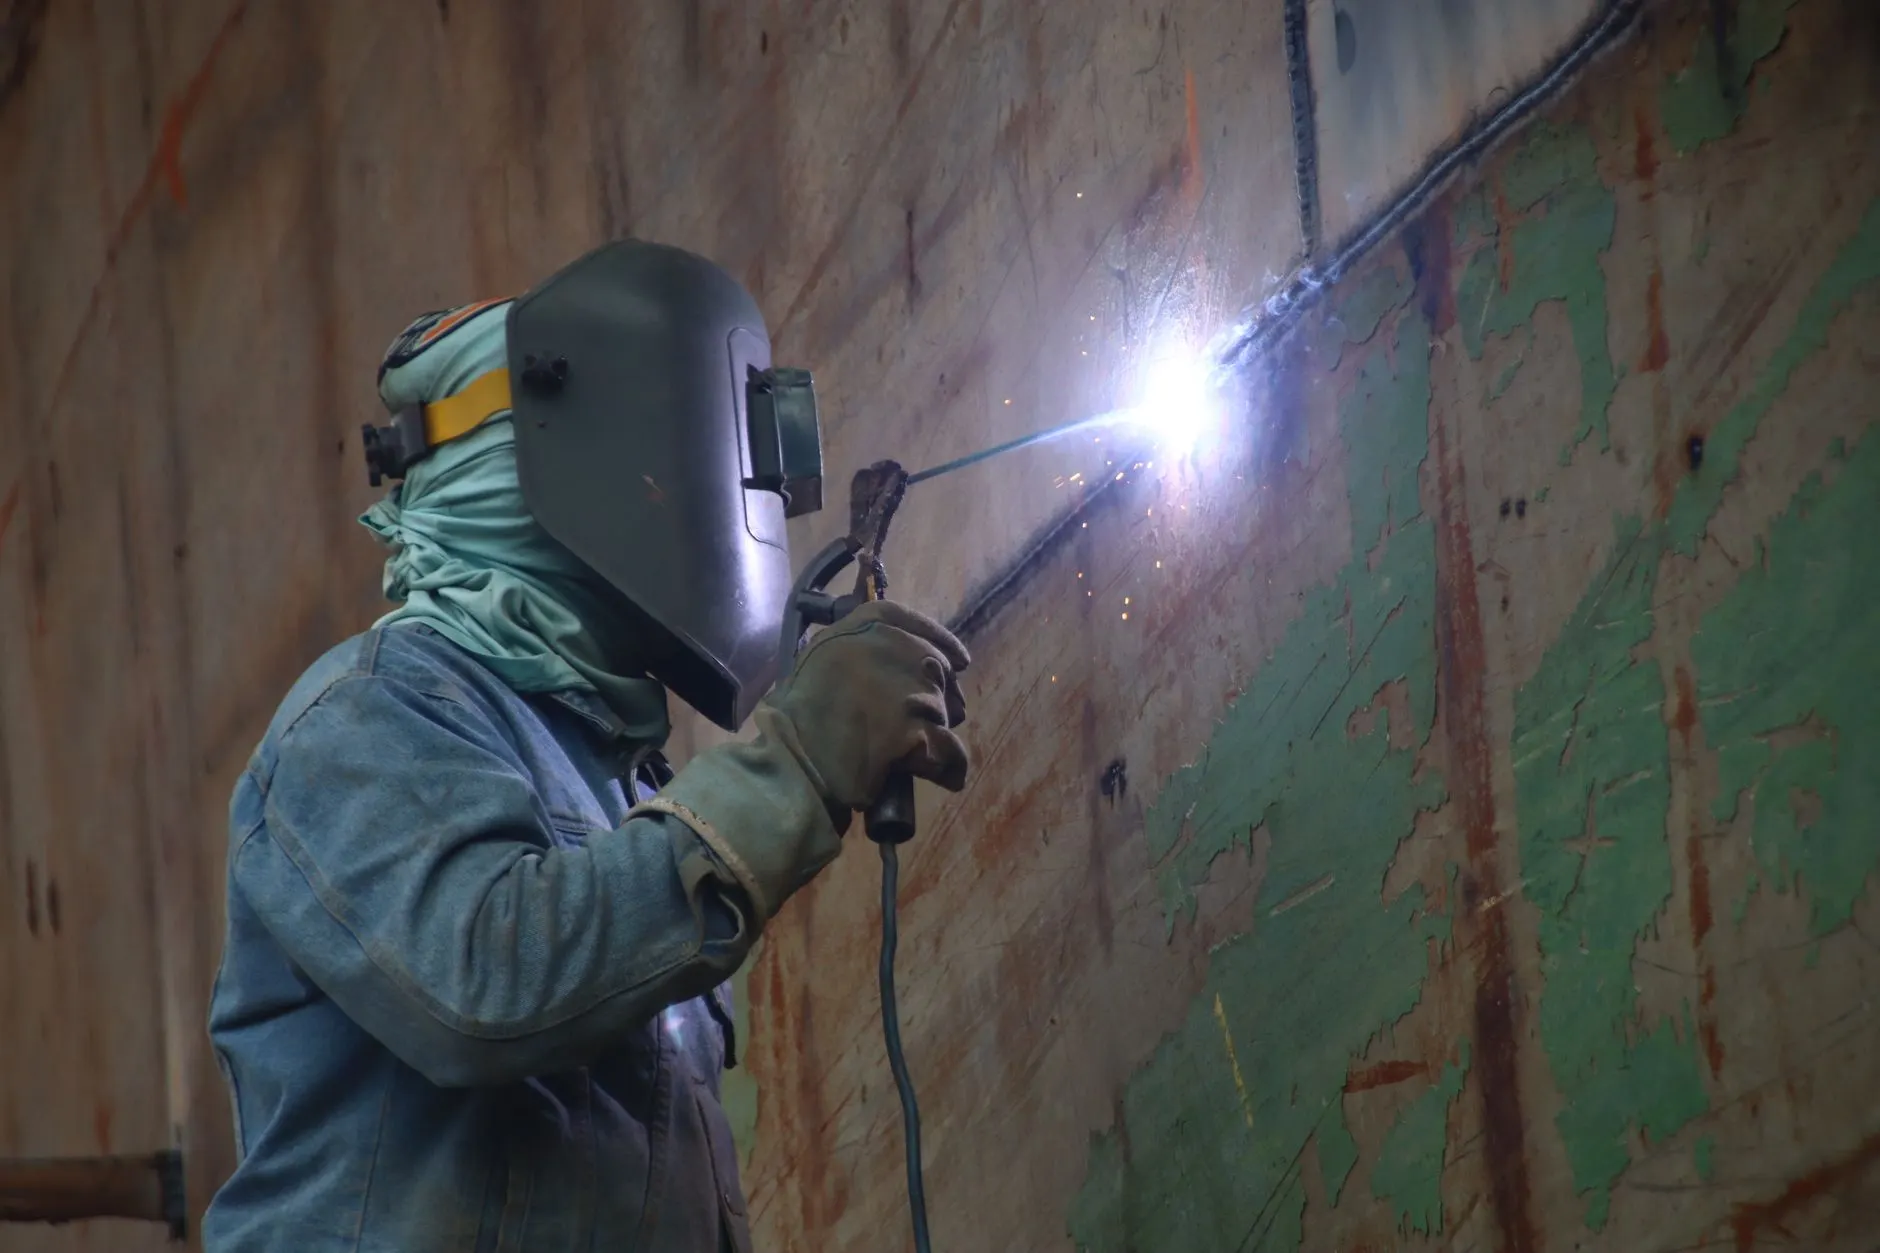
探伤检测则更聚焦——它专指发现材料或构件内部及表面"伤"(缺陷)的检测活动,核心目标是缺陷检出与评定。换句话说,探伤检测是无损检测的一个子集,侧重"找缺陷";而无损检测还包括"量尺寸""评性能"等不直接指向缺陷判定的内容。在焊缝检测场景中,超声探伤负责检出气孔、夹渣、未熔合,而焊缝余高、错边量的测量属于无损检测范畴却不算探伤。
工业场景选型:从检测目标倒推方法
选型的逻辑起点不是"哪种方法先进",而是"要回答什么问题"。以下按典型需求给出参考路径:
- 内部体积型缺陷(焊缝气孔、铸件缩松):优先选用RT或UT。壁厚≤40mm的对接焊缝,RT图像直观、记录可追溯;厚壁或T型接头则UT更适用,PAUT还能实现缺陷高度定量。
- 表面及近表面缺陷(疲劳裂纹、磨削裂纹):MT适用于铁磁性材料,PT适用于非磁性材料如铝合金、奥氏体不锈钢。
- 材料测试类需求(壁厚减薄、材质劣化):超声测厚、硬度检测、光谱分析属于无损检测但不属于探伤,选型时需单独列项。
- 在役设备复查:高温、辐照环境优先考虑UT、ET等无辐射风险方法,减少RT的现场防护成本。
一个常被忽略的细节:检测标准的选择直接影响方法适配性。NB/T 47013与ISO 17635对同一焊缝的验收级别划分不同,委托前应明确执行标准,避免检测机构按默认标准出具报告后无法通过监检。
数据对比:成本与检出率的权衡
以10mm厚碳钢对接焊缝为例,RT单米检测成本约为UT的1.5~2倍,但RT对气孔的检出率在同等工艺下略高;PAUT设备投入高,却能将缺陷测长误差控制在±1mm以内,返修定位精度明显优于常规UT。实际项目中,批量焊缝常采用"UT普检+RT抽检"的组合策略,在成本与可靠性之间取平衡。值得注意的是,材料测试中的数据(如测厚精度±0.1mm)与探伤检出率属于不同评价维度,技术协议中应分开约定验收指标。
选型没有万能答案。明确检测目的、执行标准、验收级别三要素后,再匹配方法,才能让无损检测投入真正转化为质量证据。上海务晨检测技术有限公司在焊缝与材料检测方案设计上积累了多行业案例,欢迎就具体工况交流探讨。