焊缝检测与材料测试:不同无损探伤方法在钢结构中的应用对比
日期:2026-10-15
标签:无损检测,探伤检测,焊缝检测,材料测试
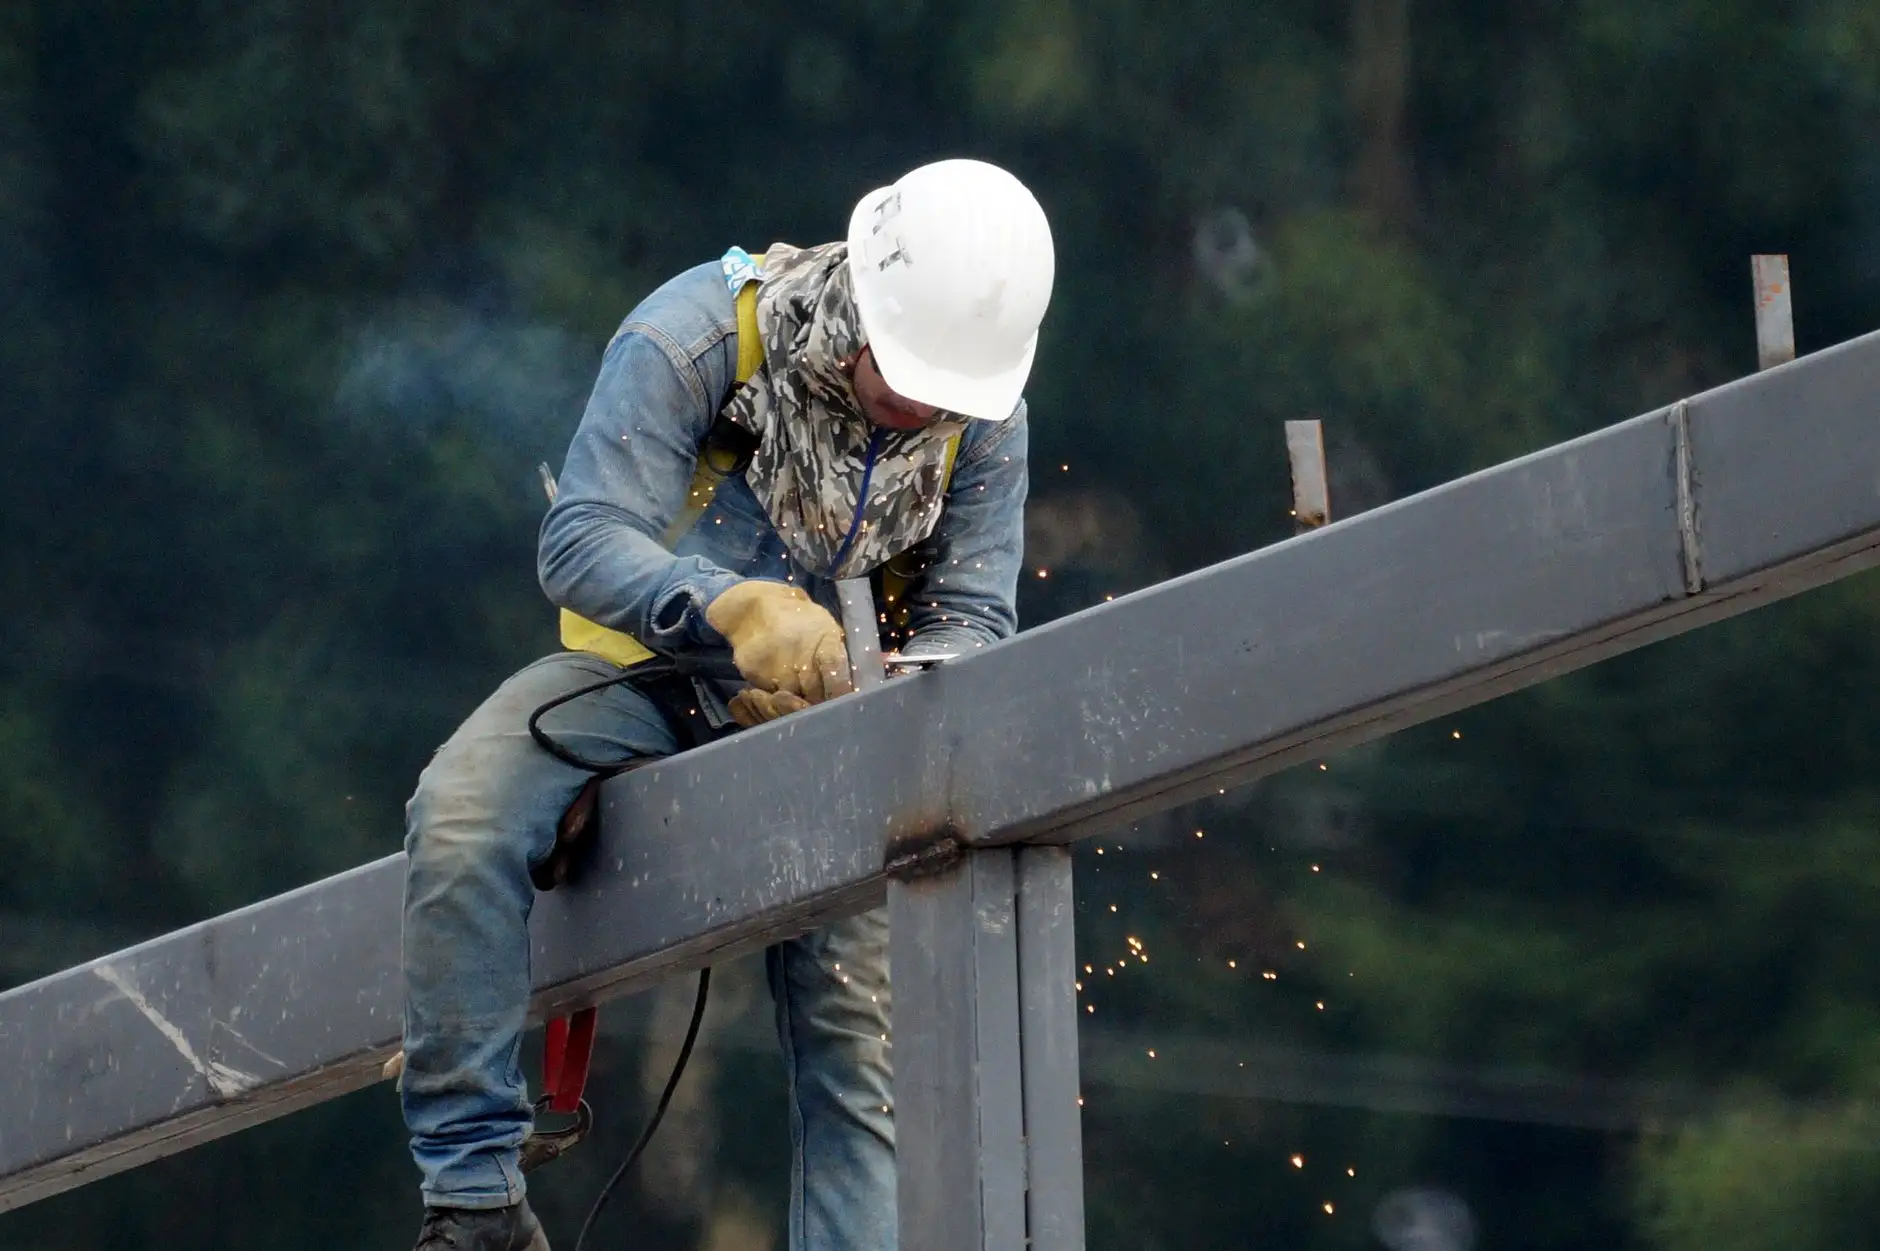
钢结构工程中,焊缝质量直接决定整体结构的安全裕度。但现实中,一条外观平整的焊缝内部可能隐藏着未熔合、夹渣或微裂纹——这些缺陷用肉眼根本无法识别。正因如此,无损检测成为钢结构制造与安装环节不可替代的质量控制手段。不同的探伤方法各有适用边界,选错了不仅浪费成本,还可能漏掉关键缺陷。
主流无损探伤方法的技术逻辑
目前钢结构领域常用的探伤检测方法主要有四种:超声波检测(UT)、射线检测(RT)、磁粉检测(MT)和渗透检测(PT)。它们各自的物理原理不同,对缺陷类型的敏感度也差异明显。
- 超声波检测(UT):利用高频声波在材料中的传播与反射特性,对内部面积型缺陷(如裂纹、未熔合)极为敏感,检测厚度可达数百毫米。
- 射线检测(RT):通过X射线或γ射线穿透焊缝,以胶片或数字成像记录密度变化,对体积型缺陷(气孔、夹渣)成像直观。
- 磁粉检测(MT):仅适用于铁磁性材料表面及近表面缺陷,灵敏度高、操作快捷。
- 渗透检测(PT):适用于非多孔性材料的表面开口缺陷,不受材料磁性限制。
方法对比:没有万能方案,只有匹配场景
在实际焊缝检测中,选择哪种方法取决于多个变量:构件厚度、材料类型、缺陷预期方向、检测效率要求以及验收标准等级。例如,建筑钢结构一级焊缝通常要求UT+RT组合检测,而薄板角焊缝更多采用MT或PT做表面筛查。
从缺陷检出能力看,UT对垂直于声束方向的裂纹检出率远高于RT;但RT在判断气孔密集度和夹渣分布方面更直观。从成本角度,PT和MT的设备和耗材成本最低,UT次之,RT因涉及辐射安全防护,综合成本最高。从效率看,MT和PT适合大批量快速扫查,UT和RT则更依赖持证人员的经验判断。
值得关注的是,相控阵超声(PAUT)和数字射线(DR)正在逐步替代传统技术。PAUT通过电子扫查实现多角度成像,对复杂节点焊缝的覆盖能力显著提升。这类新技术对材料测试的整体可靠性提出了更高要求,也推动了检测工艺的标准化进程。
选型建议与工艺配套
对于钢结构制造企业,建议在工艺评定阶段就明确检测方法组合,而非等到成品阶段再补检。具体可参考以下思路:
- 厚板对接焊缝优先采用UT或PAUT,辅以RT抽检;
- 薄壁管材和角焊缝以MT/PT做表面检测为主;
- 承受疲劳荷载的关键节点,建议UT+MT双重覆盖;
- 不锈钢或非铁磁性材料焊接件,用PT替代MT。
检测方法的组合逻辑,本质上是在缺陷检出率、检测成本和工期之间找平衡点。上海务晨检测技术有限公司在长期工程实践中发现,提前介入焊接工艺评审、根据节点受力特征定制无损检测方案,往往比按默认标准执行更能有效控制质量风险。