钢结构焊缝探伤检测标准解读及质量控制流程
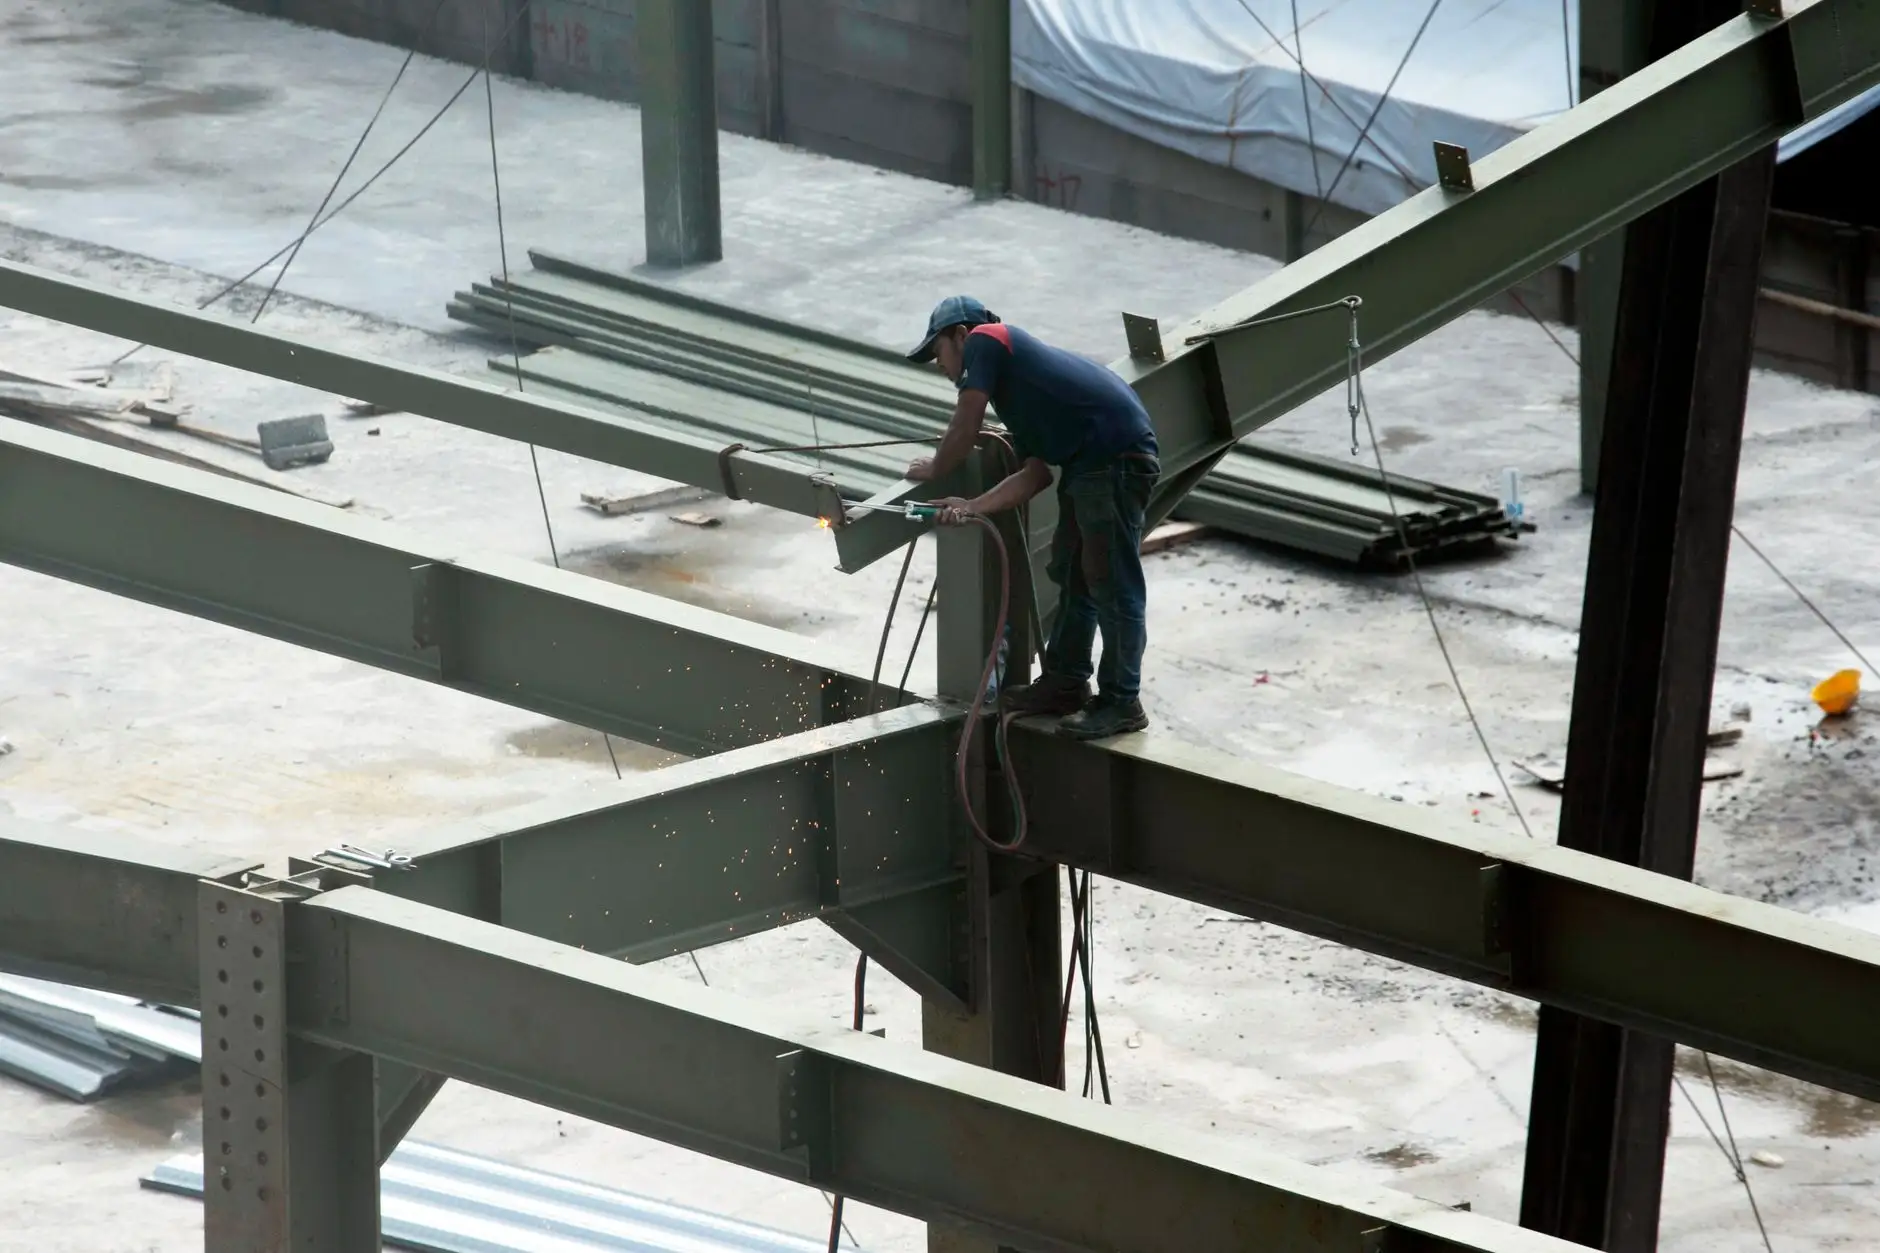
钢结构焊缝的质量直接关系到建筑、桥梁、压力容器等工程的整体安全。在焊接过程中,气孔、夹渣、未熔合、裂纹等缺陷难以完全避免,如何精准识别这些隐患,成为施工质量控制的关键环节。无损检测技术在不破坏母材和焊缝结构的前提下,能够有效评估内部缺陷的性质与位置,是当前钢结构验收中不可或缺的手段。
主流探伤检测标准体系梳理
国内钢结构焊缝检测主要依据GB/T 11345《焊缝无损检测 超声检测 技术、检测等级和评定》、GB/T 3323《焊缝无损检测 射线检测》以及JG/T 203《钢结构超声波探伤及质量分级法》等标准。不同标准对缺陷的评定等级、检测比例和验收门槛各有侧重。例如,一级焊缝通常要求100%超声波探伤,二级焊缝抽检比例不低于20%,具体执行需结合设计文件与合同约定综合确定。
在国际项目中,AWS D1.1和ISO 17640也常被引用。工程实践中,检测方案的编制必须明确所依据的标准版本、验收等级和检测方法组合,避免因标准混用导致判定分歧。
不同检测方法的适用场景
- 超声波探伤(UT):适用于厚度大于8mm的对接焊缝和角焊缝,对面积型缺陷(裂纹、未熔合)敏感度高,检测成本较低,现场适用性强。
- 射线检测(RT):对体积型缺陷(气孔、夹渣)检出效果好,可留存影像记录,但对面状缺陷方向敏感,且存在辐射安全管控要求。
- 磁粉与渗透检测(MT/PT):主要用于焊缝表面及近表面缺陷排查,常作为UT或RT的补充手段。
质量控制流程的关键节点
探伤检测并非独立环节,而是嵌入焊接质量管控全流程的重要一环。材料测试数据(母材化学成分、力学性能)和焊接工艺评定报告是制定检测方案的输入条件。检测时机的把握同样关键——碳钢焊缝应在焊后24小时进行UT检测,低合金高强钢则需等待48小时,以确保延迟裂纹充分暴露。
现场检测中,探头角度选择、耦合剂使用、扫描速度控制等操作细节直接影响缺陷检出率。以超声波探伤为例,斜探头K值的选择需与板厚匹配:板厚8~25mm时常用K2.5探头,板厚25~50mm时则倾向选用K2.0或K1.5探头,以保证声束能覆盖焊缝截面根部。
常见问题与应对策略
实际项目中,检测结果与焊接工艺记录不一致的情况并不少见。缺陷复现性差往往源于表面耦合状态不佳或检测面打磨不到位。建议在探伤前对焊缝两侧各1.5倍板厚范围内进行打磨处理,表面粗糙度控制在Ra6.3以下。对于超标缺陷的返修,返修后须按原检测比例加倍复检,同一部位返修不宜超过两次。
从行业趋势看,相控阵超声(PAUT)和TOFD技术正在逐步替代传统手工UT用于重要构件的探伤检测,其成像化记录和缺陷定量能力明显优于A扫波形判断。数字化检测数据的可追溯性,也为工程全生命周期质量管理提供了可靠依据。选择合适的检测方法组合、严格执行标准流程,才是保障钢结构焊缝质量的务实路径。