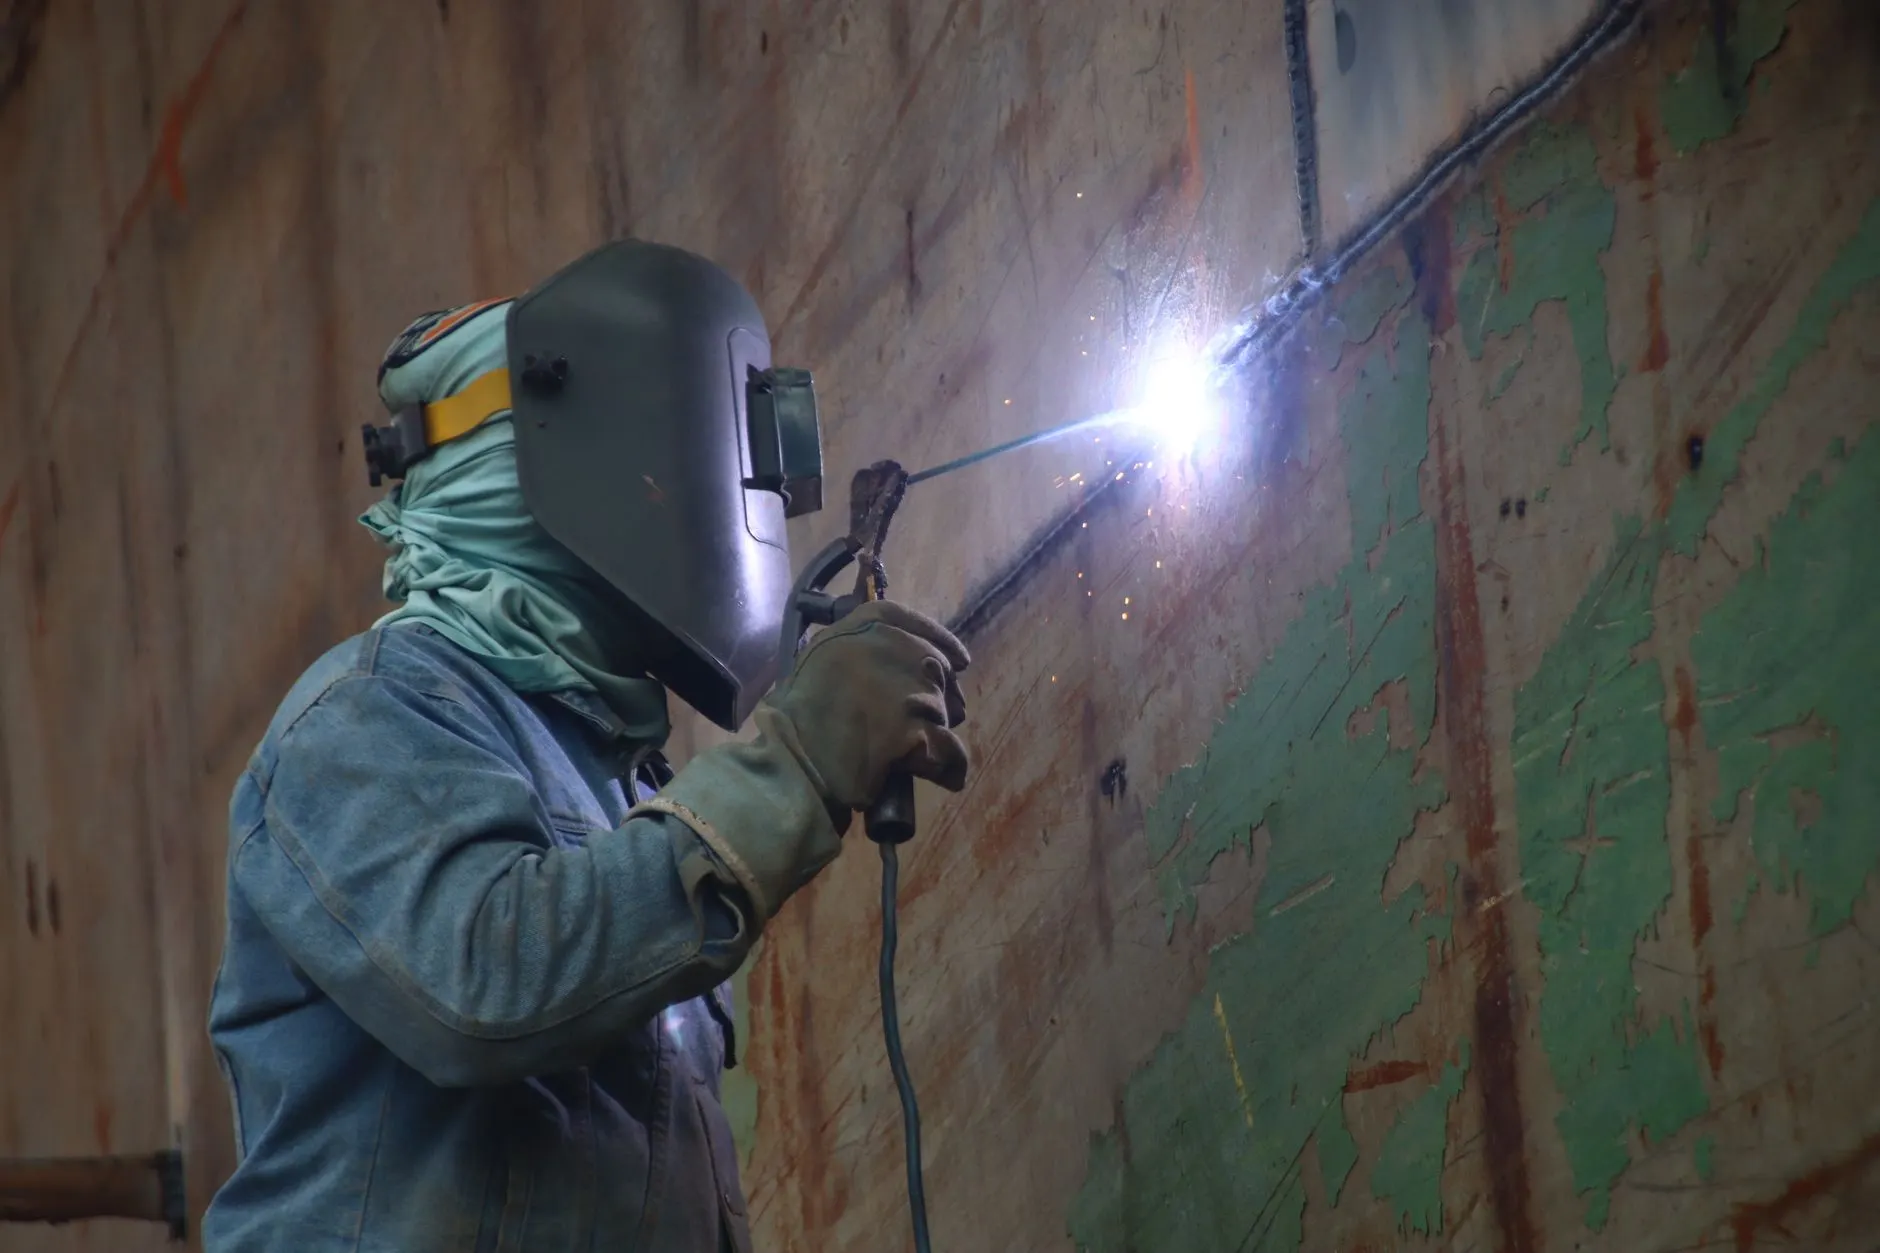
压力容器焊缝无损检测技术解析:从检测方法选择到质量评定标准
压力容器长期在高温高压环境下运行,焊缝作为结构中最薄弱的环节,其内部缺陷往往难以通过外观检查发现。如何在不破坏设备的前提下,精准识别焊缝中的裂纹、未熔合、气孔等危害性缺陷,是保障压力容器安全运行的核心命题。
当前行业普遍依据NB/T 47013标准体系执行无损检测,但不同检测方法对缺陷类型的敏感度差异显著。比如射线检测对体积型缺陷检出率高,而超声检测更擅长发现面积型缺陷。这要求检测人员根据材料厚度、焊接工艺和预期缺陷类型进行方法组合。
主流焊缝检测方法的技术边界
在压力容器制造与定期检验中,焊缝检测通常采用以下技术路径:
- 射线检测(RT):适用于薄壁容器,能直观显示气孔、夹渣,但对裂纹检出率受透照角度影响较大
- 超声检测(UT):对厚壁焊缝的裂纹、未熔合敏感,配合相控阵技术可实现缺陷三维定位
- 磁粉检测(MT):专用于铁磁性材料表面及近表面裂纹的快速筛查
- 渗透检测(PT):适用于非多孔性材料表面开口缺陷,在奥氏体不锈钢焊缝中应用广泛
值得注意,探伤检测方法的选取并非越先进越好。例如对于粗晶奥氏体不锈钢焊缝,常规超声衰减严重,此时衍射时差法(TOFD)或相控阵超声更具优势。
质量评定中的关键参数与常见误区
缺陷检出后,质量评定直接决定焊缝是否合格。以NB/T 47013.3为例,超声检测需根据缺陷波幅、指示长度和位置进行等级判定。实践中常见误区是仅关注单个缺陷尺寸,而忽略密集缺陷的累积效应——多个分散的小缺陷在疲劳载荷下可能协同扩展。
另一个要点是材料测试数据的交叉验证。焊缝两侧母材的化学成分、力学性能直接影响缺陷成因判断。比如热影响区硬度异常升高往往提示存在延迟裂纹风险,此时需结合超声检测结果综合评估。
检测时机同样关键。对于低合金高强钢压力容器,焊后需等待至少24小时再进行无损检测,以确保氢致延迟裂纹充分显现。
从检测数据到设备完整性管理
单次检测结论只是设备完整性管理的起点。将历次探伤检测数据与运行工况关联分析,可建立缺陷扩展速率模型,实现从“定期检验”向“基于风险的检验”过渡。例如某加氢反应器通过连续三次超声检测发现某焊缝缺陷指示长度年扩展量约0.8mm,据此调整了检验周期。
随着相控阵超声、数字射线成像和自动爬壁扫查技术的成熟,焊缝检测正朝着可视化、定量化和数据可追溯方向发展。上海务晨检测技术有限公司在压力容器检测领域持续整合多方法优势,为客户提供从方法选择、现场检测到安全评定的全链条技术支持。