无损检测与探伤检测的区别:企业如何选择合适方案
在金属加工和装备制造企业的质检环节,经常出现这样的场景:技术员拿着一份委托单,上面写着"探伤检测",而检测机构出具的报告标题却是"无损检测"。两个词被混用,导致验收标准对接出现偏差。更实际的问题是,当采购部门被要求"做一下焊缝检测"时,往往不清楚该选射线、超声还是磁粉——不同方案的成本能差出三倍以上。
两个词不是同义词,而是包含关系
从技术定义上厘清:无损检测(Non-Destructive Testing,NDT)是一个学科体系,涵盖超声、射线、磁粉、渗透、涡流、红外热成像等多种方法,目标是在不破坏被检对象的前提下评估其完整性。而探伤检测更偏向工业现场的习惯叫法,特指对缺陷(裂纹、气孔、夹渣、未熔合)的检出,实际是NDT的一个子集——侧重"伤"的判定,而非材料性能的整体评价。
换句话说,材料测试中涉及力学性能、金相组织、化学成分的分析,属于破坏性检测或理化试验范畴,不在探伤检测的覆盖范围内,但可能作为无损检测的补充手段出现。企业签合同时若只写"探伤",检测方按缺陷检出标准执行即可;若写"无损检测",则可能包含壁厚测定、硬度评估等更宽的内容。
焊缝检测的方案选择,取决于缺陷类型和工件结构
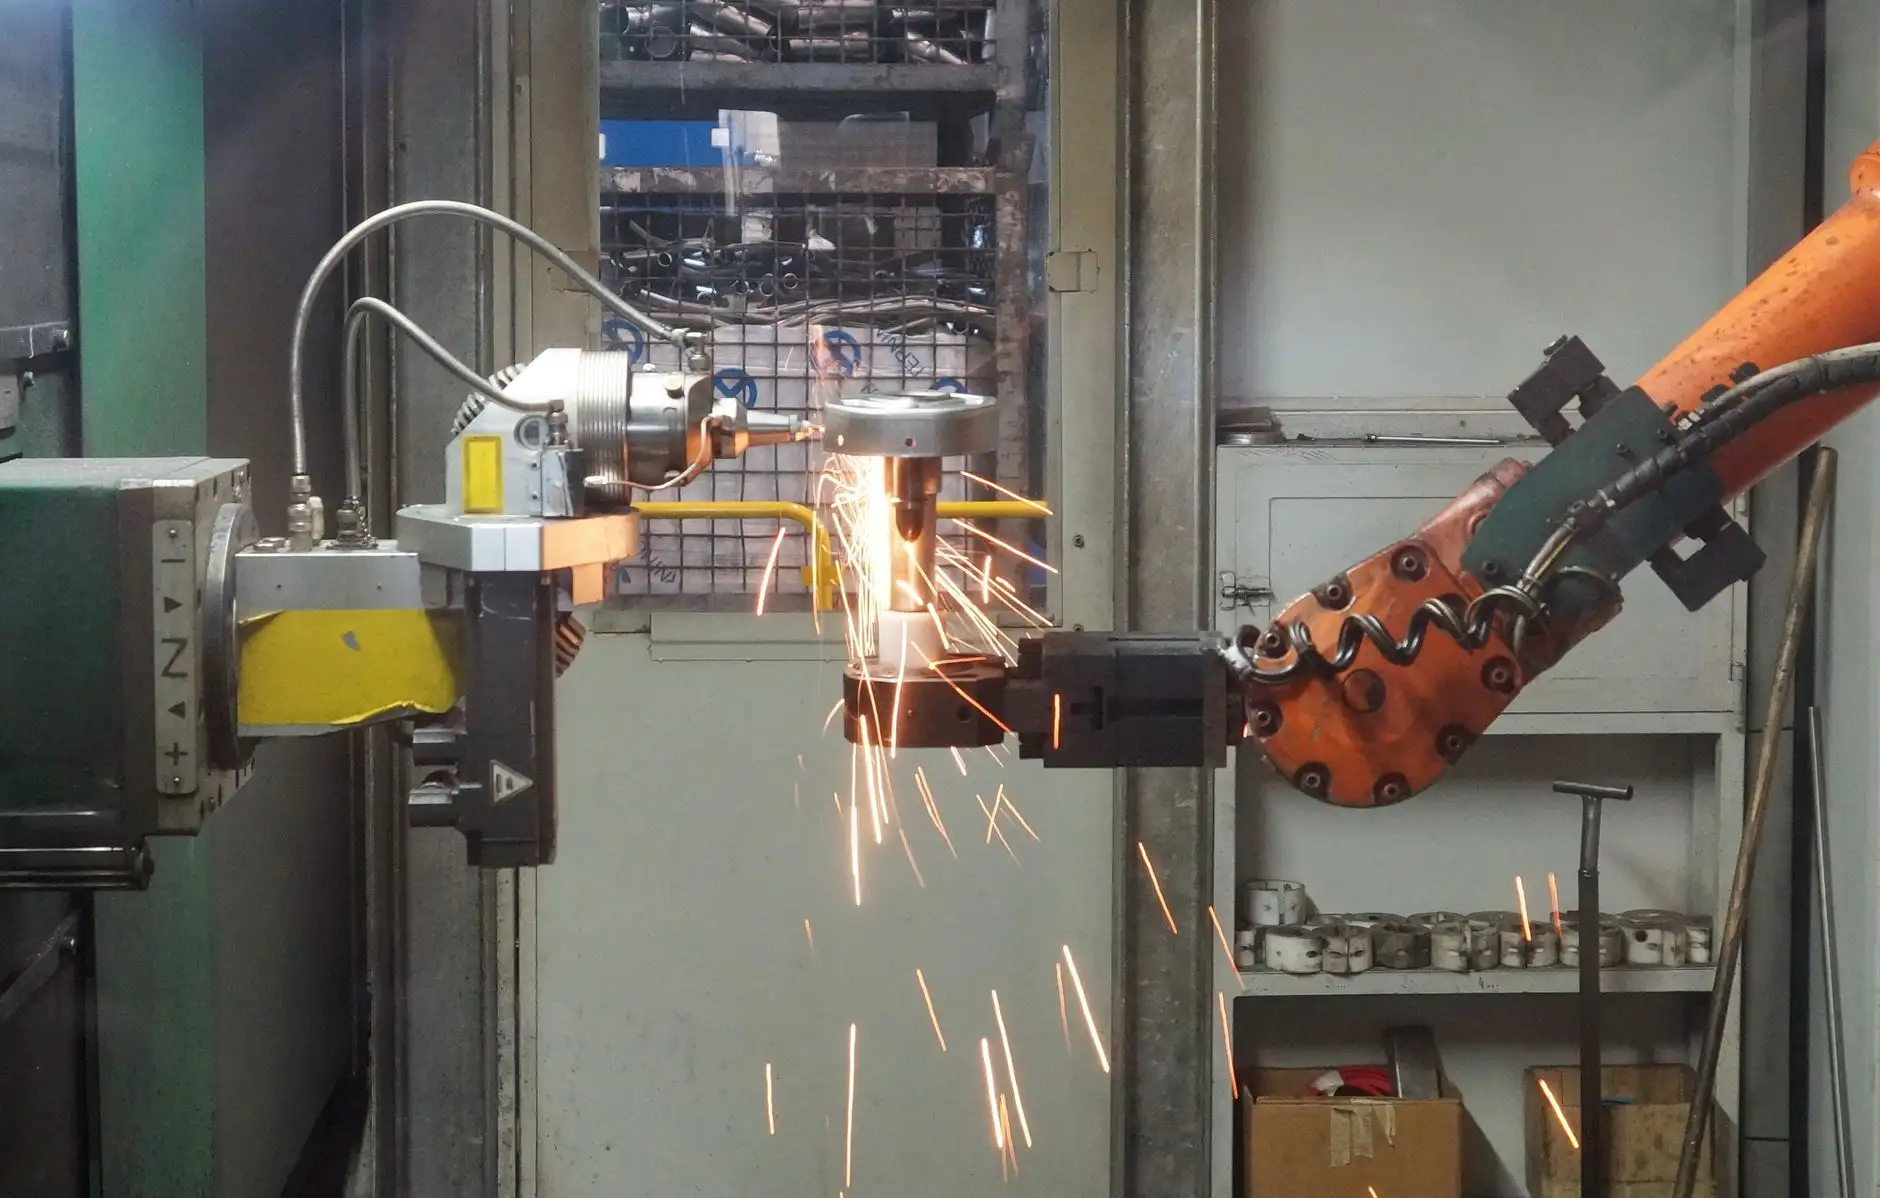
焊缝是检测需求最集中的部位。焊缝检测选什么方法,核心看三条:材料磁性、壁厚范围、缺陷走向。
- 超声检测(UT):适合厚度大于8mm的对接焊缝,对面积型缺陷(未熔合、裂纹)敏感,但需要耦合剂,对操作者经验依赖高;
- 射线检测(RT):对体积型缺陷(气孔、夹渣)检出率高,底片可存档,但厚度超过40mm时灵敏度下降,且有辐射安全要求;
- 磁粉检测(MT):仅限铁磁性材料,专查表面及近表面裂纹,成本低、速度快,但对奥氏体不锈钢无效;
- 渗透检测(PT):非多孔材料通用,查表面开口缺陷,不能检出近表面问题。
实际项目中,UT和RT经常组合使用——比如压力容器纵缝先UT扫查,发现可疑信号再用RT复核。这种组合策略比单一方法更可靠,但检测费用会上升约40%至60%。
企业选型的三条实操建议
第一,在技术协议中明确检测方法代号和验收等级,不要只写"探伤合格"。参照NB/T 47013或GB/T 11345等标准,写清"UT,Ⅱ级合格"比模糊表述更能避免争议。
第二,根据工件批量权衡成本。小批量、结构复杂的工件优先考虑PT或MT做表面筛查;大批量、规则焊缝适合UT快速扫查。射线检测虽然底片直观,但单张成本高,不宜作为普检手段。
第三,把材料测试数据与无损检测结果对照使用。比如焊接工艺评定阶段先做力学性能试验,量产阶段再用无损检测监控一致性,两者形成闭环,比单独依赖某一项更有说服力。
检测方案没有绝对优劣,匹配工件特征和验收要求才是关键。上海务晨检测技术有限公司在焊缝检测与材料测试领域积累了多行业案例,可依据具体工况协助企业完成方法选型与标准对接。