超声检测与射线检测对比:管道焊缝无损探伤该如何选择
在石油化工、电力、长输管线等工业领域,管道焊缝的质量直接关系到整个系统的运行安全。面对一条条待检的焊缝,工程师们常常面临一个现实问题:超声检测(UT)与射线检测(RT)究竟该选哪一种?两者都是成熟的无损检测手段,但在实际应用中各有长短,选择不当可能导致缺陷漏检或成本浪费。
两种技术的原理差异决定了适用边界
超声检测利用高频声波在材料中的传播特性,当声波遇到缺陷界面时产生反射信号,通过分析回波的位置和幅度来判断缺陷。射线检测则依靠X射线或γ射线穿透焊缝,因缺陷部位对射线的吸收率不同,在胶片或数字探测器上形成影像对比。简单来说,UT"听"缺陷,RT"看"缺陷。
这一根本差异带来几个关键区别:
- 缺陷类型敏感度:UT对面积型缺陷(裂纹、未熔合)极为敏感;RT对体积型缺陷(气孔、夹渣)检出率更高
- 缺陷取向:UT对垂直于声束的缺陷反射最强,RT则对平行于射线方向的缺陷更易成像
- 记录方式:RT提供永久性影像记录,UT的检测结果依赖操作人员的技术水平
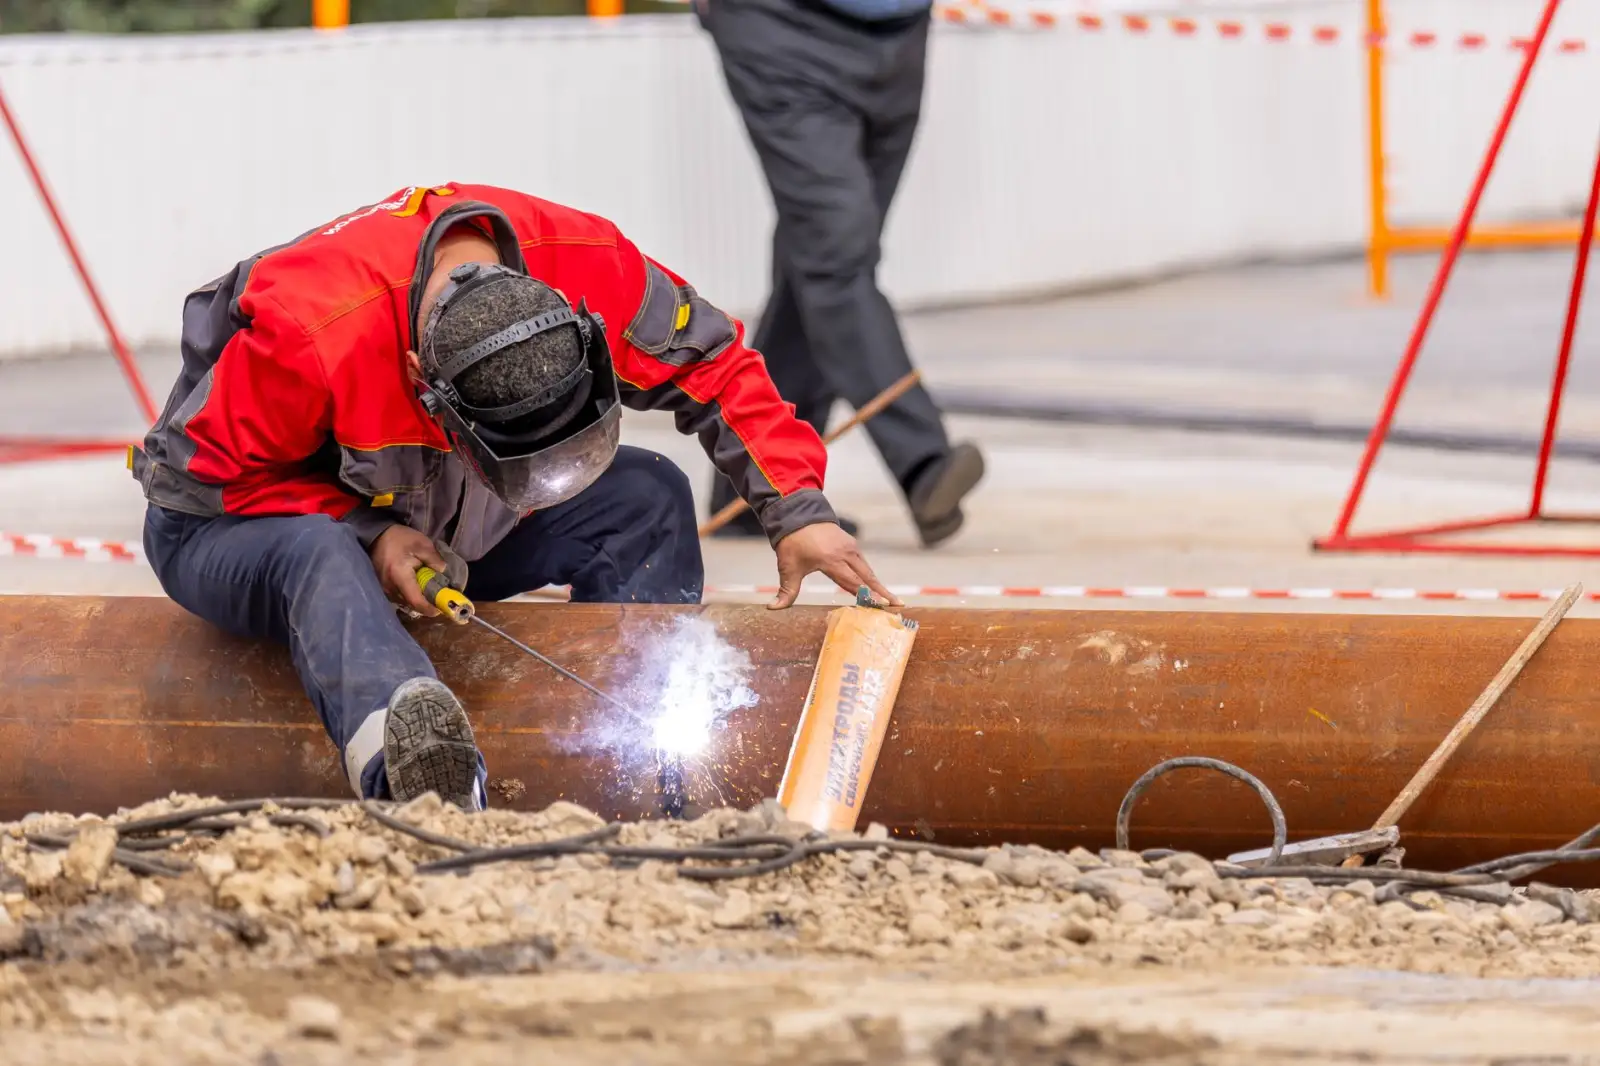
现场实践中的选择逻辑
壁厚是第一个决策变量。对于壁厚大于20mm的管道焊缝,超声检测的穿透能力和缺陷定位精度通常优于射线检测。而薄壁管(小于8mm)用RT往往更高效,因为UT在薄壁条件下近场效应和盲区问题会干扰判读。
材质同样关键。奥氏体不锈钢焊缝因晶粒粗大,超声波散射严重,检测难度大幅增加,此时RT是更稳妥的选择。相反,对于异种钢接头或高衰减材料,探伤检测方案需要结合具体工况做工艺验证。
还有一个容易被忽视的因素——焊缝检测的几何可达性。现场管道密集排列时,RT需要足够的放射源摆放空间和安全的辐射隔离区域,而UT设备便携、无辐射风险,在狭小空间或在线检测场景中优势明显。但UT的耦合条件要求较高,表面粗糙或温度过高都会影响检测可靠性。
标准规范如何要求
NB/T 47013.3和NB/T 47013.2分别对UT和RT的工艺参数、灵敏度校准、缺陷评定做了详细规定。GB/T 3323对射线检测的像质等级有明确分级,而GB/T 11345则针对焊缝超声检测给出了技术等级和验收级别。实际选择时,设计文件或技术规格书通常已指定检测方法,但在方法可选的情况下,建议依据缺陷预期类型、壁厚范围和现场条件综合评估。
值得关注的是,相控阵超声(PAUT)和全聚焦技术(TFM)正在拓展无损检测的能力边界。PAUT通过电子扫查实现多角度声束覆盖,对复杂几何焊缝的检测能力已接近甚至超越RT。而数字射线(DR)技术的成熟,让RT的检测效率大幅提升,同时降低了辐射剂量。两种技术的融合应用——如UT+RT互补检测——在关键焊缝的质量保障中越来越常见。
对于材料测试和焊缝质量评估而言,没有哪一种方法是万能的。理解原理差异、结合工况条件、遵循标准规范,才能做出真正合理的检测方案选择。