压力容器无损检测技术解析:如何通过探伤检测保障设备运行安全
日期:2026-09-20
标签:无损检测,探伤检测,焊缝检测,材料测试
压力容器作为承压类特种设备,其运行安全直接关系到人员与财产安全。在长期高温高压工况下,材料劣化、焊缝缺陷、应力腐蚀等问题难以完全避免。如何在不破坏设备本体的前提下识别隐患?这正是无损检测技术的核心价值所在。
主流探伤检测方法及适用场景
目前工程中常用的探伤检测手段包括射线检测(RT)、超声检测(UT)、磁粉检测(MT)和渗透检测(PT)。射线检测对体积型缺陷敏感,适合薄壁焊缝;超声检测穿透力强,能精确定位内部裂纹与未熔合;磁粉与渗透则专攻表面及近表面缺陷。选择方法时需综合考虑材料特性、壁厚、缺陷类型及检测标准。
以某石化企业加氢反应器为例,定期检验中采用超声相控阵技术对主焊缝进行扫查,成功发现一处埋深12mm的横向裂纹,长度约8mm。若仅依赖常规射线检测,该缺陷极易漏检。
焊缝检测与材料测试的关键要点
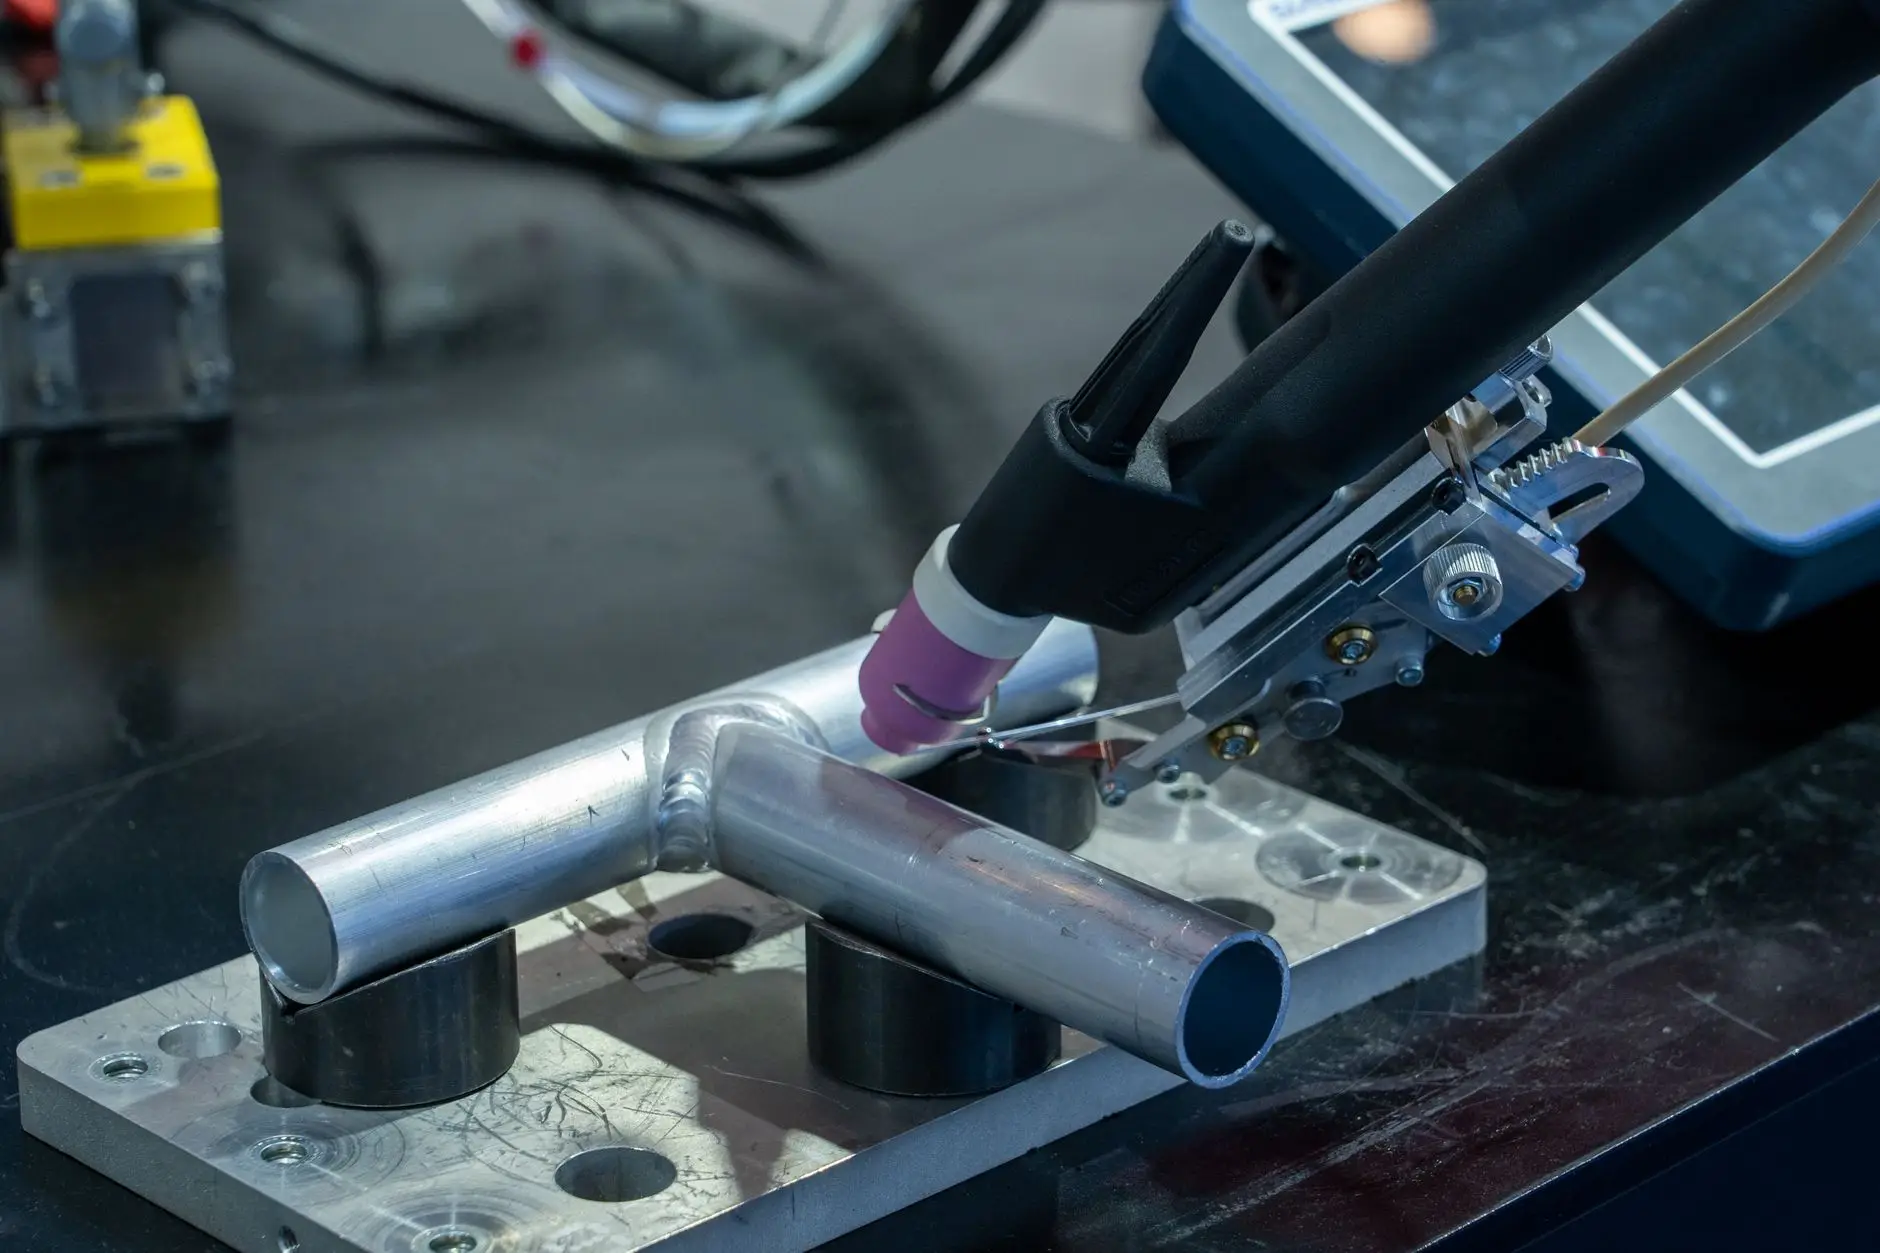
焊缝检测是压力容器无损检测的重中之重。焊缝区域组织不均匀、残余应力集中,是裂纹、气孔、夹渣的高发区。检测时需注意:
- 检测时机应在焊接完成至少24小时后进行,避免延迟裂纹漏检
- 扫查覆盖率需达到标准要求,如NB/T 47013规定超声检测覆盖率不低于100%
- 对T型接头、角焊缝等复杂结构,应采用多角度探头组合扫查
与此同时,材料测试也不容忽视。硬度测试可间接评估材料劣化程度,金相复膜能判断珠光体球化级别。这些辅助手段与无损检测形成互补,为设备安全评级提供更全面的依据。
常见问题与注意事项
实际检测中,以下问题较为普遍:
- 耦合不良导致漏检——超声检测时探头与工件间耦合剂不足,声能无法有效传入
- 缺陷定性困难——伪缺陷信号与真实缺陷混淆,需结合多种方法交叉验证
- 检测标准选择不当——不同行业标准对验收级别要求差异显著
建议检测人员严格按工艺规程操作,对可疑信号进行复核,并保留原始记录以便追溯。
技术趋势与实施建议
随着相控阵、TOFD、数字射线等技术的发展,无损检测正从定性判断向定量评估转变。上海务晨检测技术有限公司在压力容器检测领域积累了丰富经验,建议企业建立基于风险的检验(RBI)体系,根据设备失效模式动态调整检测策略,而非机械执行固定周期。只有将检测数据与运行工况、材料历史相结合,才能真正实现设备全生命周期的安全保障。