压力容器焊缝无损检测技术解析:射线检测与超声检测的适用场景对比
压力容器在石油化工、能源电力等行业中承担着高温高压工况下的核心角色,而焊缝作为容器本体最薄弱的环节,其质量直接决定了设备的安全裕度。如何在不破坏工件的前提下,精准识别焊缝内部缺陷?这正是无损检测技术需要回答的核心问题。
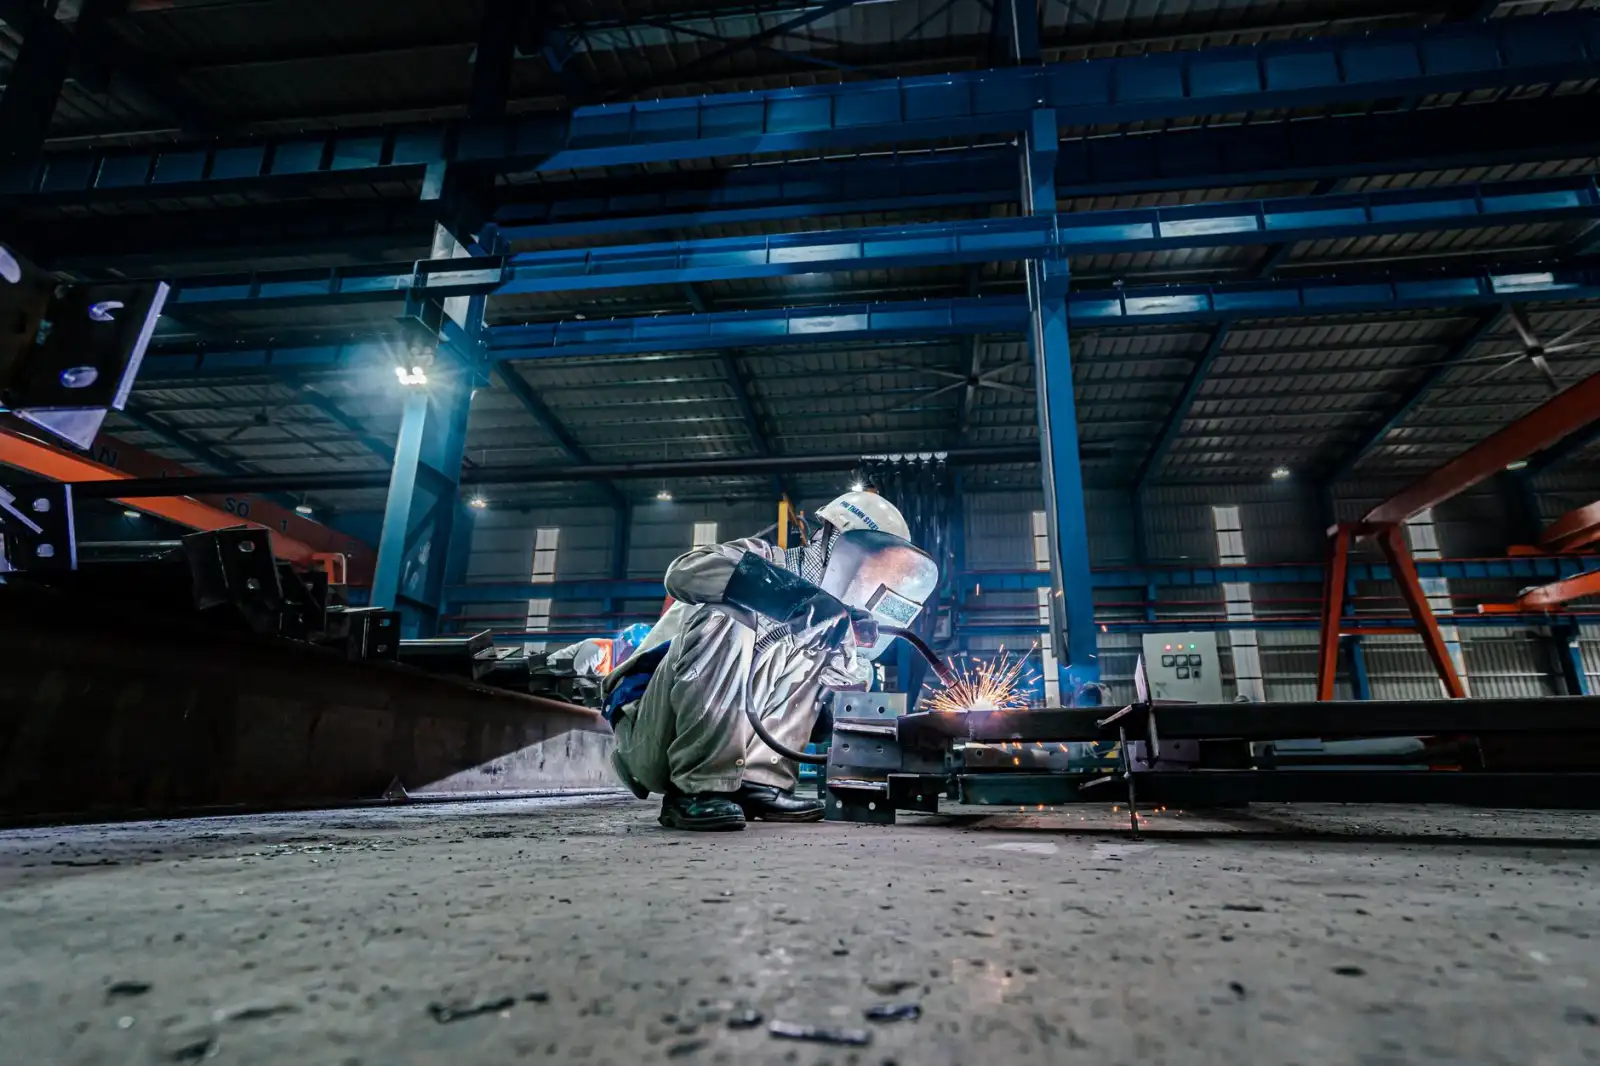
当前行业实践中,射线检测(RT)与超声检测(UT)是两种最主流的体积检测方法。前者利用X射线或γ射线穿透焊缝,通过胶片或数字探测器捕捉衰减差异成像;后者则依靠高频声波在材料中的传播特性,通过回波信号判断缺陷位置与尺寸。两者各有优势,但适用场景差异显著。
射线检测:直观成像,适合薄壁与复杂结构
射线检测的最大优势在于结果直观。底片或数字图像可以永久存档,缺陷形态一目了然,对气孔、夹渣、未熔合等体积型缺陷灵敏度较高。在壁厚较薄(通常≤40mm)的容器焊缝检测中,RT的效率与可靠性表现突出。不过,射线检测对裂纹类面积型缺陷的检出率受透照角度影响较大,且需要严格的辐射安全防护,检测成本相对较高。
超声检测:厚壁利器,裂纹灵敏度更优
当压力容器壁厚超过40mm,或焊缝结构复杂、无法布置射线源时,超声检测往往成为首选。UT对裂纹、未熔合等面积型缺陷的检出能力明显优于RT,且设备便携、无辐射风险。近年来,相控阵超声(PAUT)和全聚焦(TFM)技术的普及,使焊缝检测的成像精度大幅提升,缺陷定位与定量更加可靠。
- RT适用:薄壁容器、管座角焊缝、异种钢接头、需要永久记录的场合
- UT适用:厚壁容器、锻焊结构、奥氏体不锈钢焊缝、现场快速检测
- 组合策略:重要焊缝采用RT+UT双检,互为补充,降低漏检风险
实践中的选择逻辑
在工程实践中,检测方法的选择需综合考虑材料、壁厚、缺陷类型、检测标准及成本。例如,Cr-Mo钢制加氢反应器壁厚常达100mm以上,UT是主力手段;而薄壁不锈钢衬里容器则更适合RT。值得注意的是,材料测试阶段的金相与硬度检验,常与无损检测结果交叉验证,形成完整的质量闭环。
随着数字射线(DR)与相控阵超声的智能化发展,探伤检测正从“人工判读”向“AI辅助识别”演进。上海务晨检测技术有限公司在压力容器焊缝检测领域积累了丰富的RT/UT对比经验,可根据客户工况定制检测方案,确保缺陷不漏检、质量有保障。