压力容器焊缝无损检测技术要点与探伤工艺选择分析
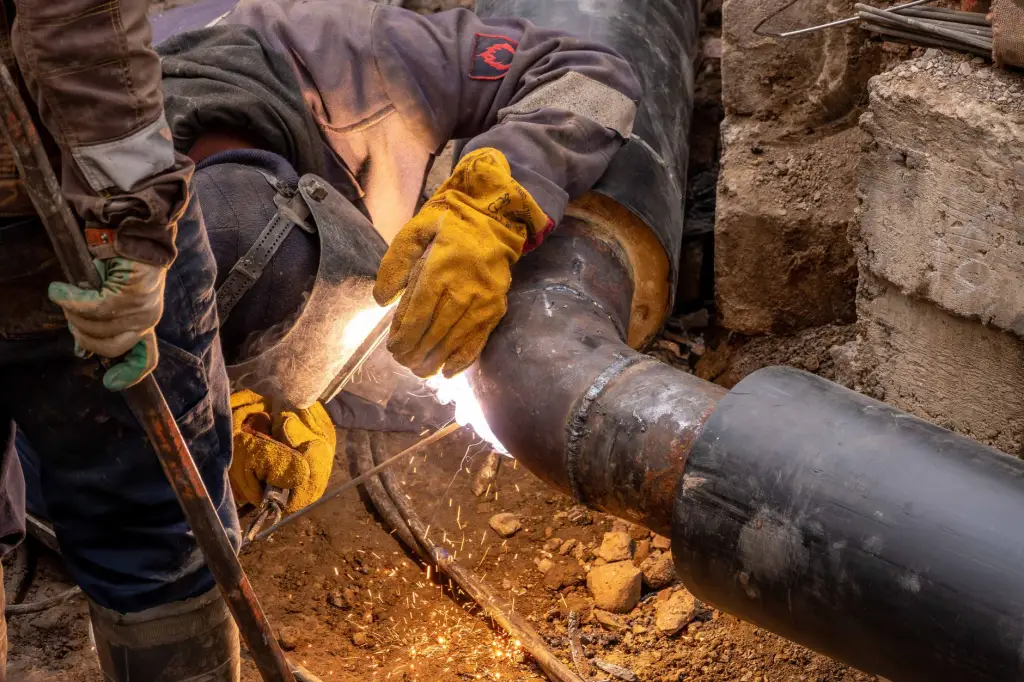
压力容器长期在高温高压、腐蚀介质环境下运行,焊缝作为整台设备最薄弱的环节,其内部缺陷往往成为事故的起点。一台30m³的储罐,环焊缝总长可达数百米,仅靠外观检查根本无法判断内部是否存在未熔合、裂纹或夹渣。这就引出一个现实问题:如何在不开挖、不破坏的前提下,把焊缝内部的隐患"看清楚"?答案指向无损检测技术的合理选用与工艺匹配。
行业现状:多技术并存,选型比技术本身更关键
目前压力容器焊缝检测主流手段包括射线检测(RT)、超声检测(UT)、磁粉检测(MT)和渗透检测(PT),近年相控阵超声(PAUT)和TOFD衍射时差法的应用也在快速铺开。标准层面,NB/T 47013系列对检测工艺和质量分级做了明确规定,但标准给出的是"底线",实际选型要结合母材厚度、接头形式、缺陷类型预期来综合判断。一个常见的误区是:认为RT万能,实际上对于T型接头、厚壁管座角焊缝,RT的透照角度受限,缺陷检出率明显下降,此时探伤检测方案就必须转向UT或PAUT。
核心技术要点:不同缺陷对应不同物理原理
每种无损检测方法都有其"敏感缺陷谱"。理解这一点,是工艺选择的核心逻辑:
- 射线检测(RT):对体积型缺陷(气孔、夹渣)敏感,底片直观、可存档,但对面积型缺陷(裂纹、未熔合)的检出受透照方向影响大,典型检出率在70%~85%之间波动。
- 超声检测(UT):对裂纹、未熔合等面积型缺陷灵敏度高,适合厚壁(≥20mm)焊缝,但缺陷定性依赖检测人员经验,记录可追溯性弱于RT。
- 磁粉/渗透(MT/PT):专攻表面及近表面缺陷,是焊缝检测中成本最低、效率最高的补充手段,通常作为RT/UT前的预处理筛查。
- 相控阵(PAUT):通过电子聚焦实现多角度扫查,一次扫查可覆盖整个焊缝截面,对厚壁管座角焊缝的检测优势尤为突出。
实践方法:工艺选择的三个判断维度
落到工程实践,焊缝检测工艺的确定可以围绕三个维度展开。第一是壁厚与接头形式——薄壁(≤8mm)对接焊缝优先RT,厚壁或角焊缝优先UT/PAUT;第二是缺陷类型预判——氢致裂纹风险高的Cr-Mo钢设备,应强化UT检测比例;第三是检测效率与成本——大批量纵缝可采用TOFD一次扫查替代逐段RT,工期可压缩30%以上。此外,材料测试数据(如化学成分、力学性能)应作为检测方案制定的输入条件,而非孤立环节。值得强调的是,检测比例不是越高越好,关键在于把检测资源集中在风险最高的焊缝段上,这需要结合应力分析结果做针对性布点。
工艺参数的控制同样不能忽视。以UT为例,探头频率选择2.5MHz还是5MHz,直接影响穿透力和分辨率;耦合剂的选择、扫查速度、探头角度,都会改变缺陷回波特征。这些细节在标准中往往只给出范围,实际执行需要检测人员根据现场条件做二次判断。
应用前景:数字化与智能化正在改写检测逻辑
从趋势看,压力容器焊缝检测正在从"人工判读"向"数据驱动"演进。PAUT和TOFD的检测数据可实现全截面成像和永久存档,配合AI辅助缺陷识别算法,判读一致性有望从人工的80%左右提升到95%以上。对于在役压力容器的定期检验,在线监测与无损检测的结合也在探索中。对制造企业和使用单位而言,尽早建立以焊缝检测数据为核心的设备完整性档案,比单纯追求某一种"先进技术"更具长期价值。