压力容器焊缝无损检测技术解析:如何保障承压设备的安全运行
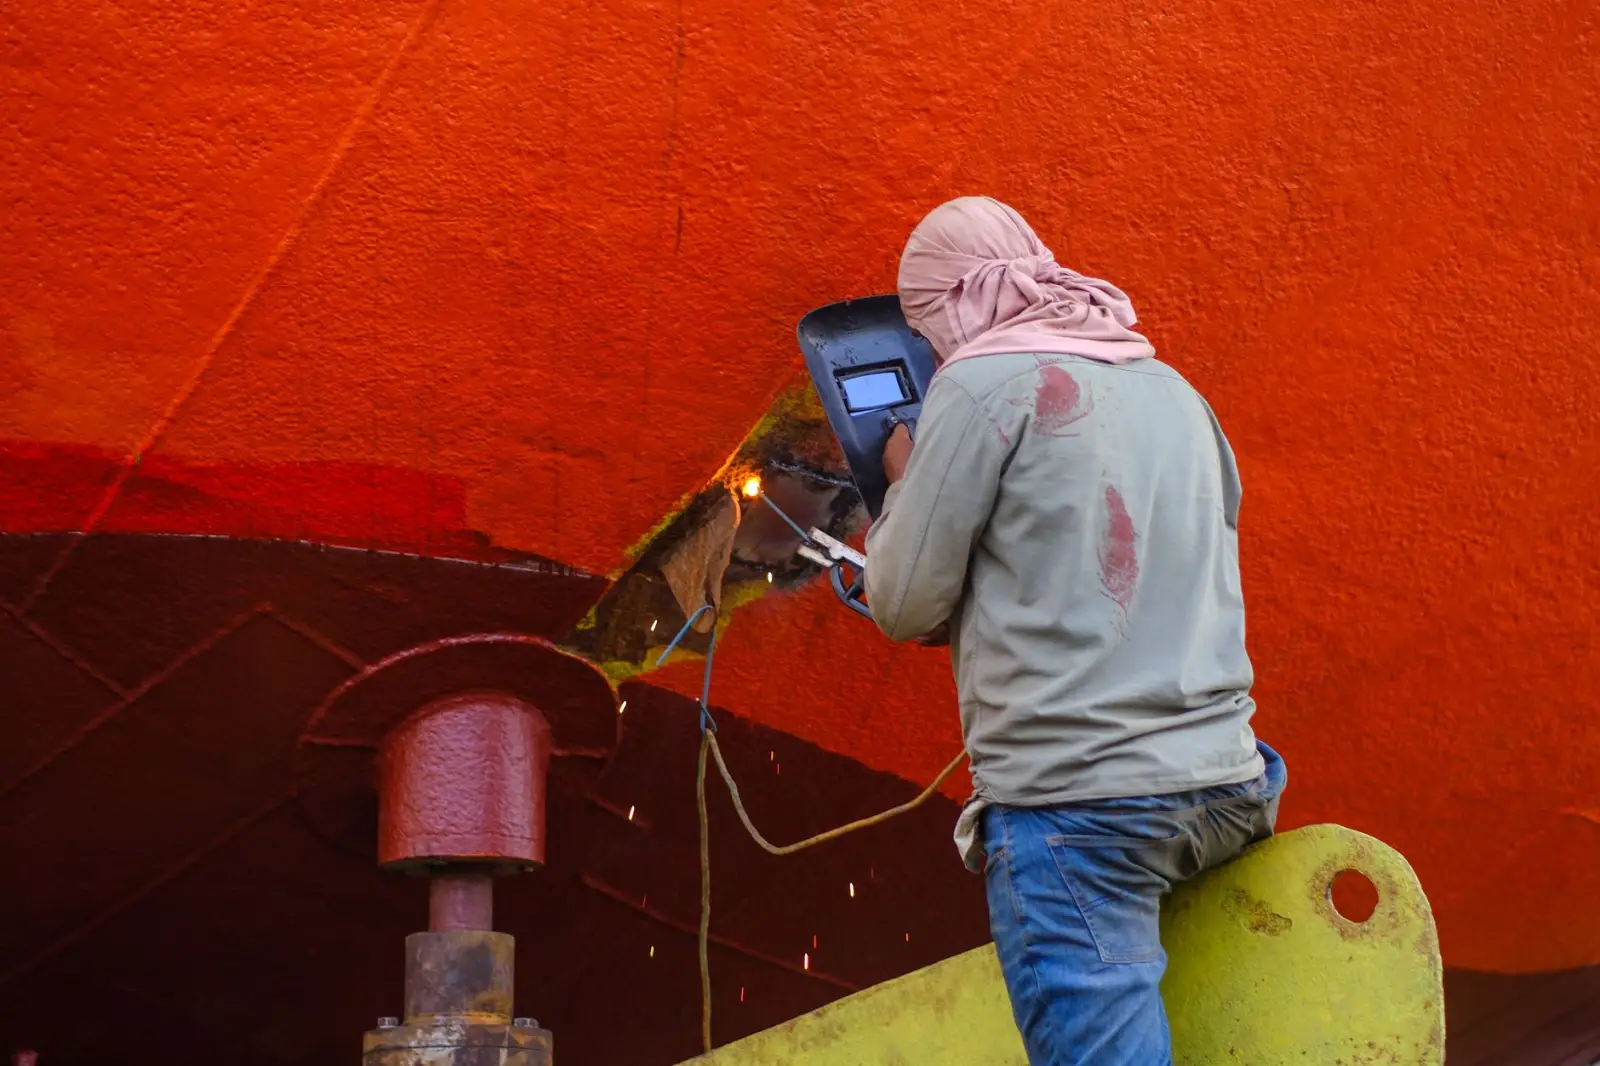
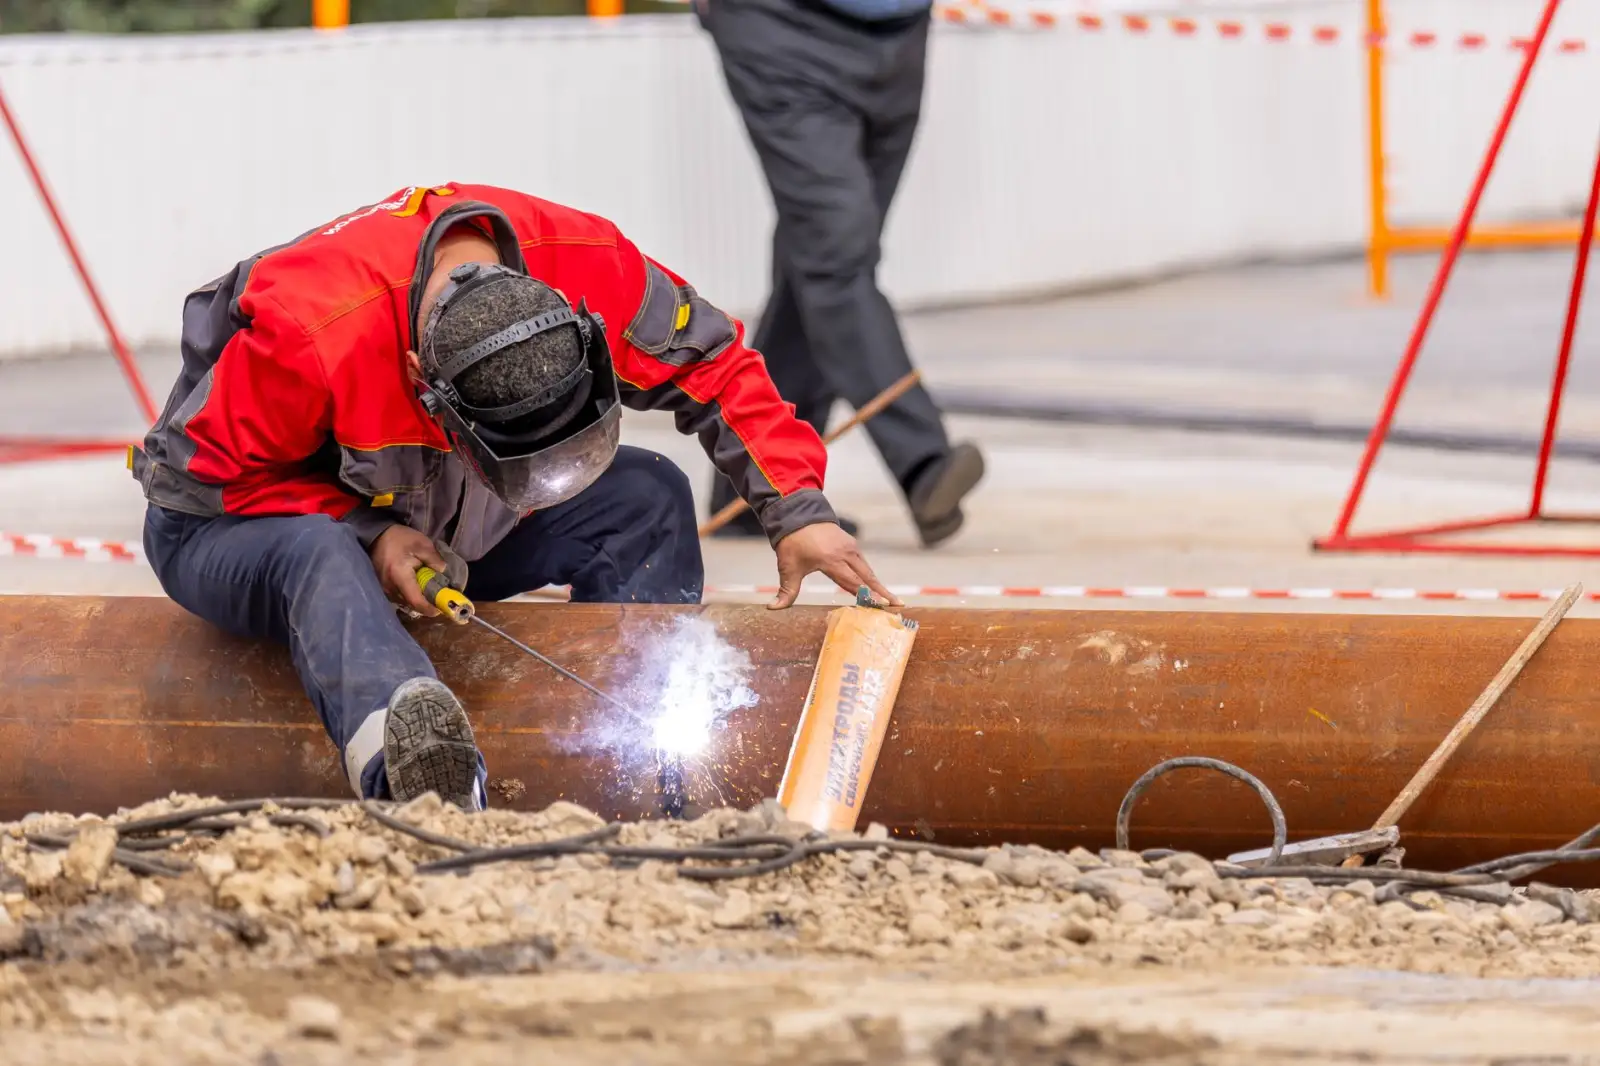
压力容器在石油化工、电力、制药等行业中承担着高温高压工况下的介质储存与反应任务,一旦焊缝存在未熔合、裂纹或气孔等缺陷,后果往往不可逆。因此,焊缝检测成为承压设备制造与定期检验中不可跳过的一环。而如何在不停机、不破坏设备的前提下发现这些隐患?答案指向无损检测技术。
主流无损检测方法及其适用场景
目前压力容器焊缝检测主要依赖以下几种技术路径:
- 射线检测(RT):利用X射线或γ射线穿透焊缝,通过胶片或数字成像捕捉内部缺陷。对体积型缺陷(气孔、夹渣)敏感度高,适合壁厚较薄的容器环缝与纵缝。
- 超声检测(UT):通过高频声波在材料中的反射与衍射信号判断缺陷位置和尺寸。对面积型缺陷(裂纹、未熔合)检出率优于RT,且可测厚、可定位,是厚壁容器焊缝检测的首选。
- 磁粉检测(MT):适用于铁磁性材料表面及近表面缺陷,灵敏度高、操作快捷,常用于焊缝坡口和热影响区的表面裂纹排查。
- 渗透检测(PT):用于非多孔性材料的表面开口缺陷检测,不锈钢、铝合金等非铁磁性材质的焊缝表面检测离不开它。
在实际工程中,往往需要根据材质、壁厚、焊缝型式及验收等级组合使用上述方法,而非单一依赖某一种手段。
技术细节决定检测可靠性
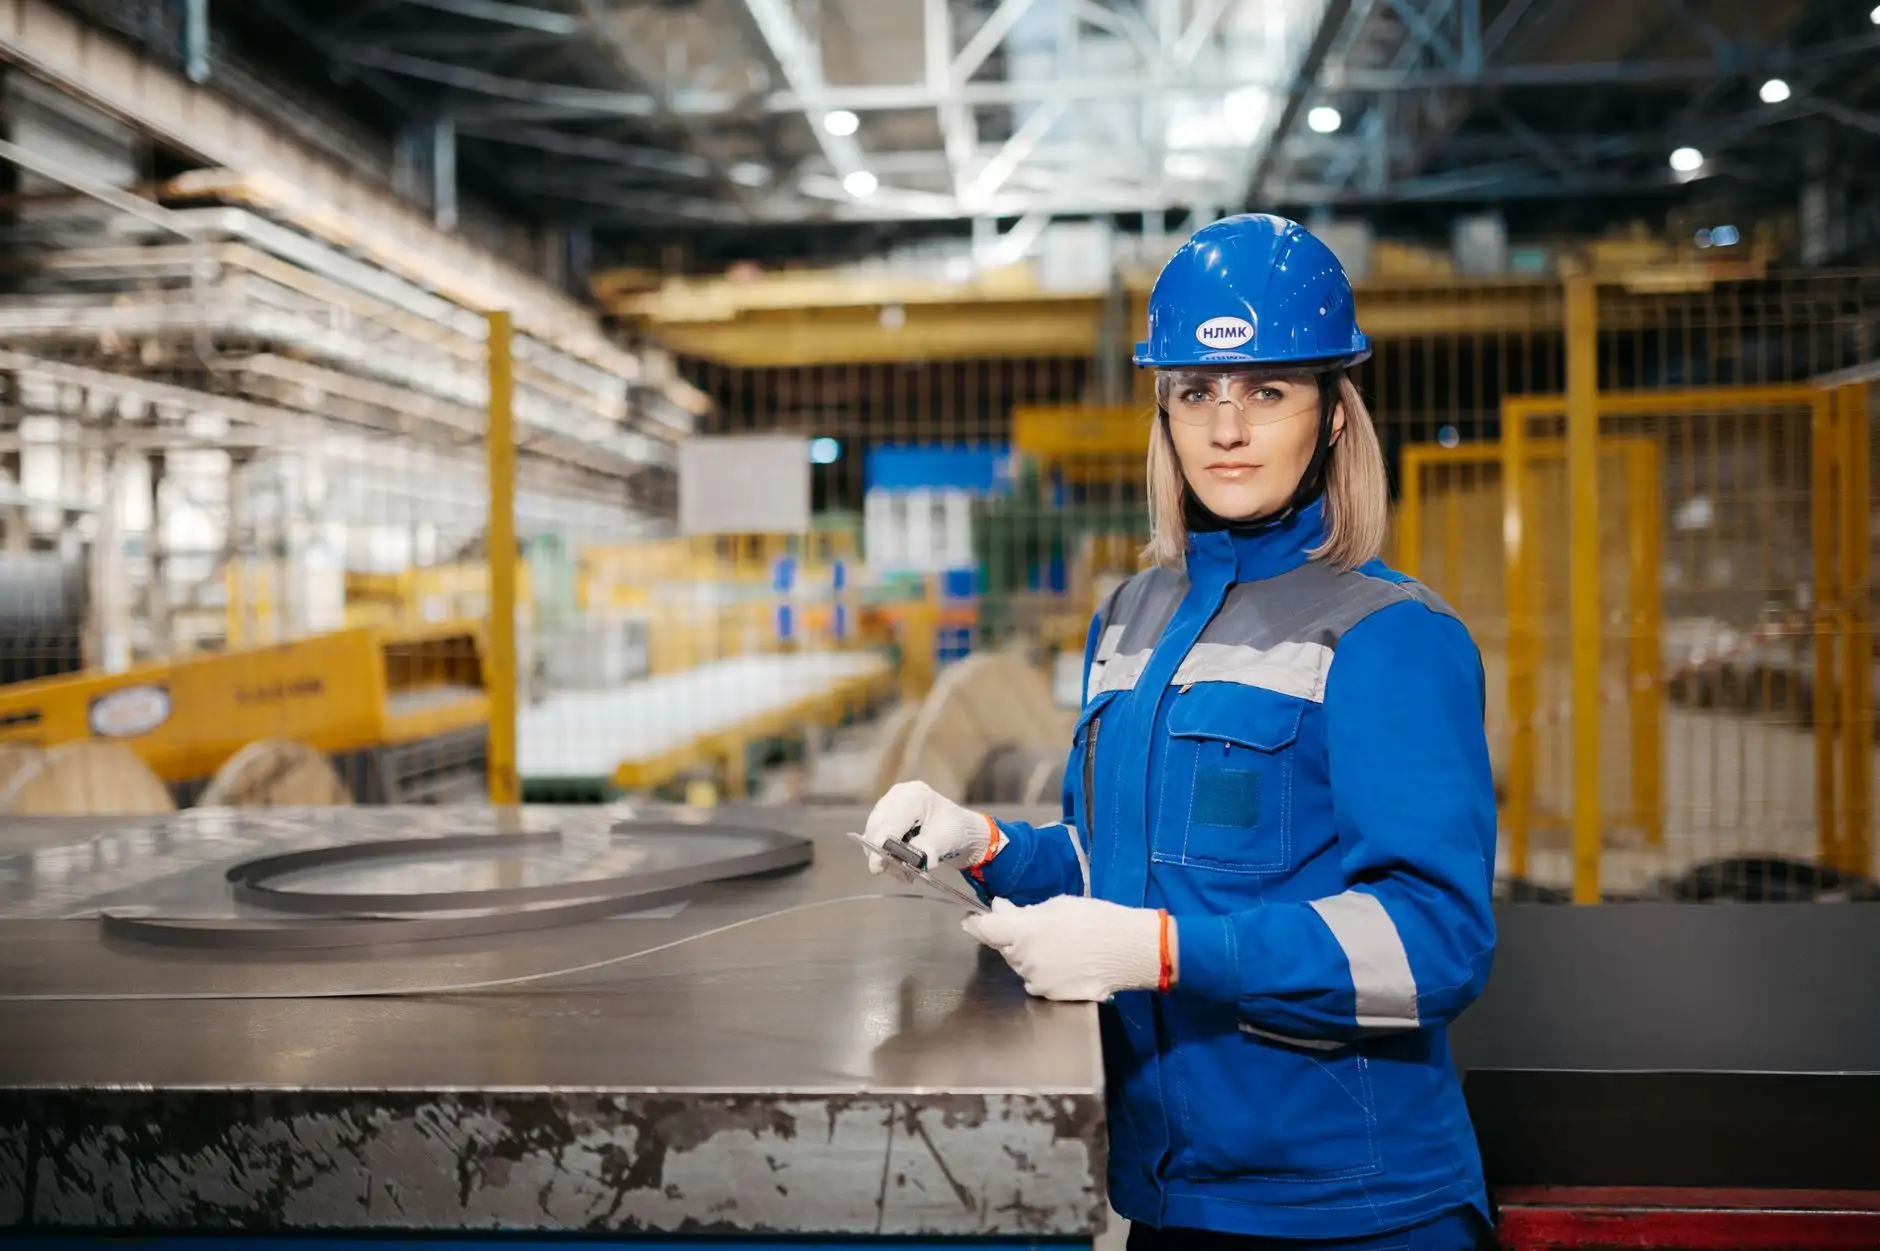
以超声检测为例,探头频率选择直接影响缺陷检出能力。对于20mm以下的薄壁焊缝,通常采用5MHz双晶探头以提升近场分辨力;而壁厚超过50mm的锻焊容器,则需切换至2.5MHz甚至更低频率以保证声束穿透力。扫查方式上,单面双侧锯齿扫查与交叉扫查的组合能有效覆盖热影响区,降低漏检概率。
射线检测中,数字成像(DR)正逐步替代传统胶片工艺。相比胶片,DR的宽容度更高,配合图像增强算法可识别0.1mm级的微小气孔,且检测数据可追溯、可远程评审。对于在用压力容器的定期检验,探伤检测还需考虑现场工况——保温层拆除、表面打磨、耦合剂选择都会影响最终信噪比。
此外,材料测试与无损检测并非割裂关系。硬度测试、金相复型等半无损手段可辅助判断焊缝及热影响区的劣化程度,为是否需要进行更精细的无损检测提供依据。
一个典型的工程案例
某石化企业加氢反应器在定期检验中,超声检测发现筒体环缝存在多处指示长度超过30mm的未熔合信号。经TOFD(衍射时差法)复验确认后,结合该部位运行温度与应力分析,判定为需修复缺陷。企业随后按计划停工,局部返修后重新进行射线+超声双重检测,合格后恢复投用。这一流程说明:焊缝检测的价值不仅在于发现缺陷,更在于为维修决策和合于使用评价提供数据支撑。
上海务晨检测技术有限公司在压力容器、管道及钢结构的无损检测领域积累了丰富的现场经验,能够依据NB/T 47013、ASME等标准制定检测方案,覆盖RT、UT、MT、PT及TOFD、相控阵等先进工艺。对于需要兼顾安全与生产效率的企业而言,选择专业团队执行探伤检测与材料测试,是保障承压设备长周期运行的必要投入。