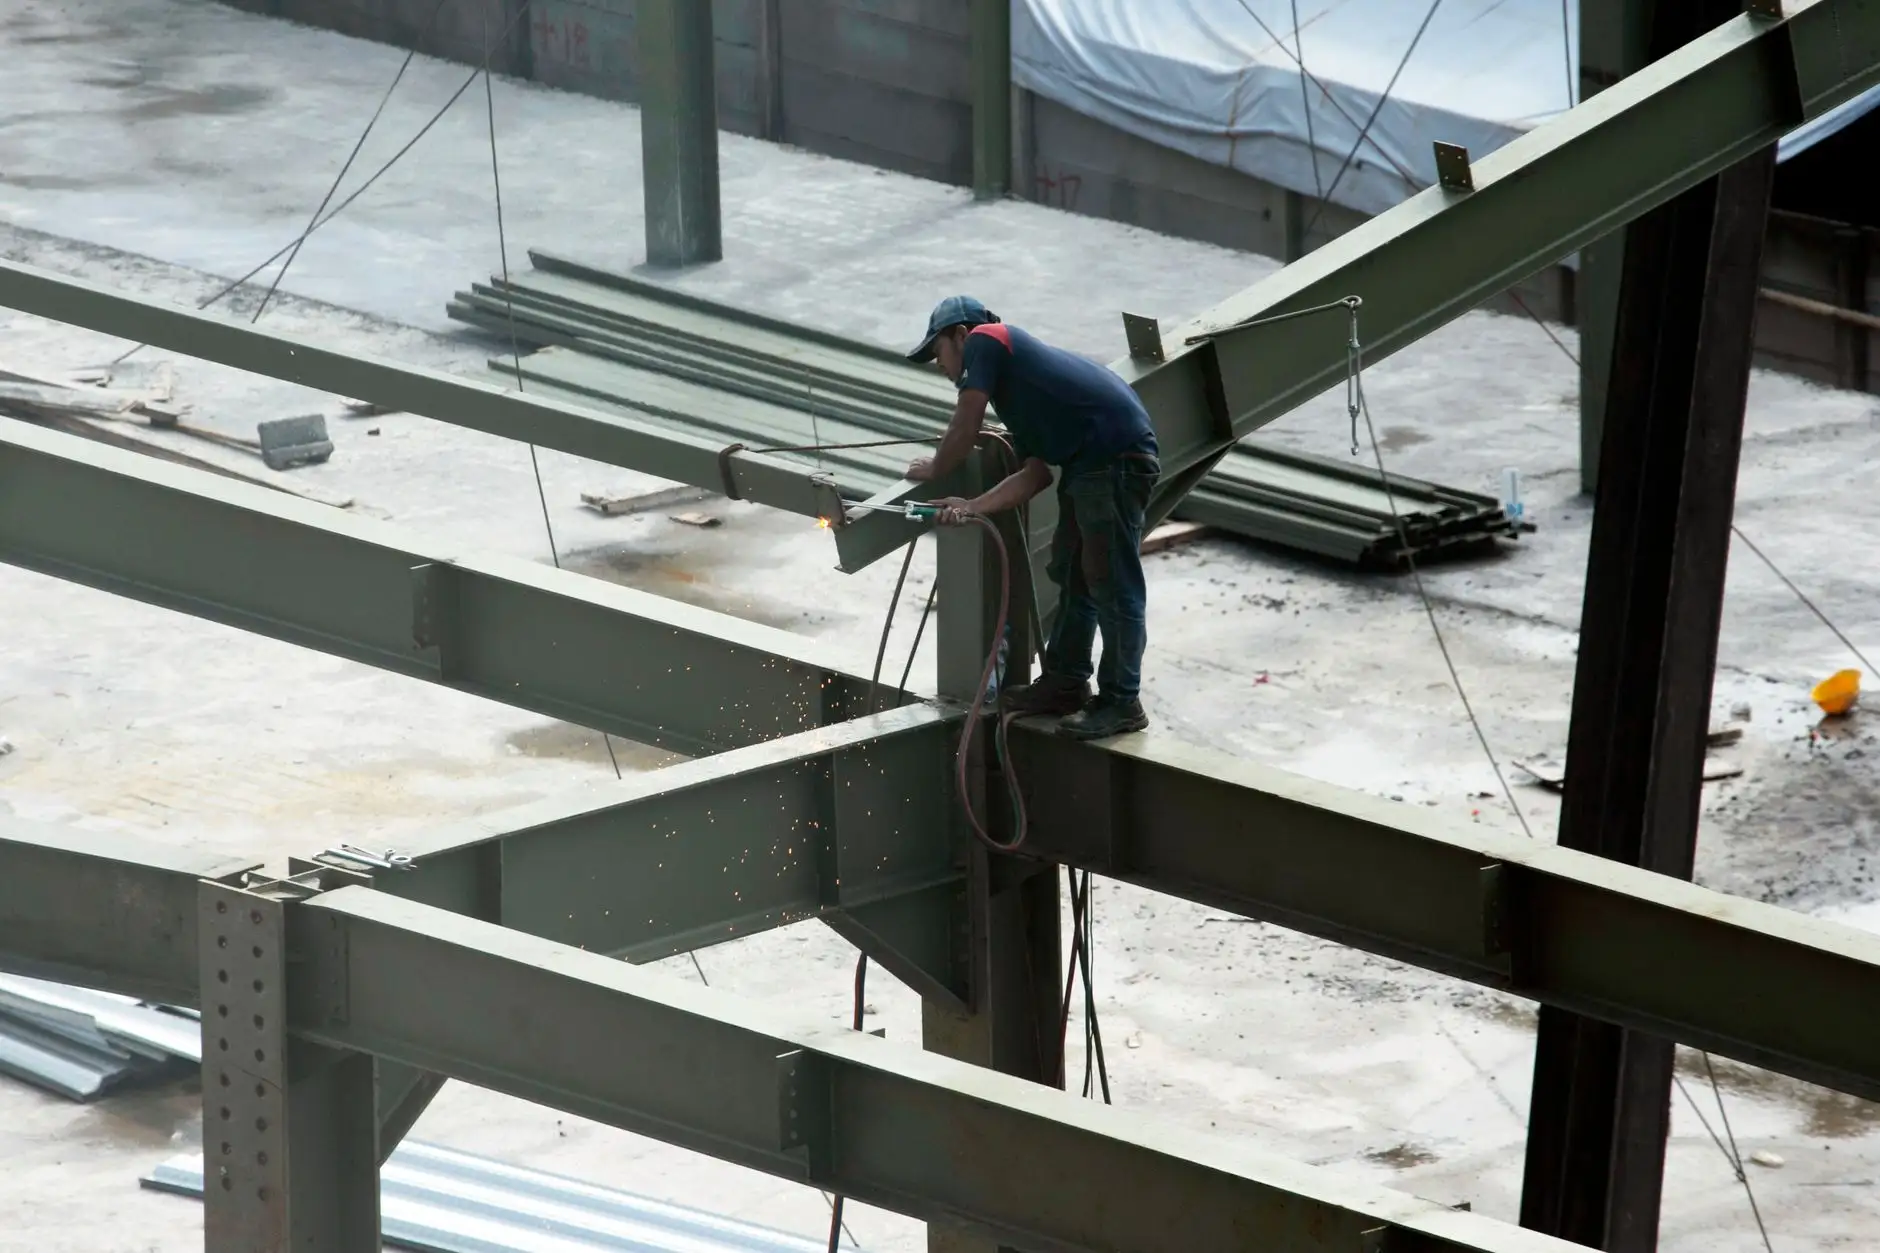
压力容器焊缝无损检测探伤技术要点与质量控制标准解析
在压力容器制造与在役检验中,焊缝区域始终是失效风险最集中的部位。据统计,压力容器事故中约70%以上的失效源可追溯至焊缝及热影响区。然而,焊缝缺陷往往隐蔽于金属内部,肉眼无法辨识,这正是无损检测技术存在的核心价值。上海务晨检测技术有限公司在日常服务中接触大量压力容器焊缝检测案例,本文从技术要点与质量控制标准两个维度展开分析。
一、焊缝缺陷的成因与探伤方法的选择逻辑
压力容器焊缝常见缺陷包括裂纹、未熔合、未焊透、气孔、夹渣等。其成因涉及焊接工艺参数偏差、材料匹配不当、焊后热处理不规范等多重因素。例如,厚壁容器多层多道焊中,层间清渣不彻底极易产生条状夹渣;而拘束度较高的接头在冷却过程中则容易萌生延迟裂纹。
针对不同缺陷类型,探伤检测方法的选择需差异化考量:
- 射线检测(RT):对体积型缺陷(气孔、夹渣)灵敏度高,适合薄壁及中等厚度对接焊缝,但对面状缺陷(裂纹、未熔合)的检出率受透照角度影响较大。
- 超声检测(UT):对面积型缺陷敏感,可检测厚壁焊缝内部裂纹与未熔合,且能测定缺陷自身高度,但依赖操作人员经验。
- 磁粉检测(MT)与渗透检测(PT):主要用于表面及近表面缺陷的焊缝检测,是RT/UT的重要补充。
- 相控阵超声(PAUT)与TOFD:近年来在厚壁容器焊缝检测中应用日益广泛,可实现缺陷的定量与成像化记录。
二、检测工艺执行中的关键技术控制点
检测方法的正确选择只是起点,工艺执行质量决定最终检出结果的可靠性。以超声检测为例,探头K值、前沿距离、扫查覆盖率、耦合补偿等参数均需依据焊缝坡口形式与母材厚度精确设定。笔者曾遇到某在用储罐环焊缝检测案例,因探头角度选择不当,初次检测未发现近表面未熔合缺陷,后经PAUT复检并结合材料测试数据综合判定,才准确定位了缺陷位置与走向。
表面准备同样不可忽视。MT/PT检测前,焊缝表面粗糙度、油污及飞溅物均会影响介质附着与磁痕显示。检测时机方面,标准要求碳钢与低合金钢焊缝应在焊后24小时(延迟裂纹敏感材料为48小时)方可进行无损检测,这一时间窗口的把控直接关系到裂纹检出率。
三、质量控制标准体系与常见执行偏差
压力容器焊缝无损检测的质量控制依托于多层标准体系:GB/T 150.4对检测比例与合格级别作出规定,NB/T 47013系列标准细化了各方法的工艺要求与质量分级,而ISO 5817与ASME Section VIII则在国际项目中提供对照依据。检测机构还需依据TSG Z7001取得特种设备检验检测机构核准资质。
实际操作中,常见的执行偏差集中在三个方面:检测比例不足(局部检测时未覆盖T形接头等应力集中部位)、缺陷评定尺度不统一(不同检测人员对同一指示长度的评定存在差异)、原始记录不完整(缺少扫查轨迹图或曝光参数记录,导致复验追溯困难)。这些问题在第三方无损检测服务中尤为值得关注,建议企业在委托检测时明确要求检测机构提供完整的工艺卡与原始记录。
对于压力容器制造与使用单位而言,将焊缝检测纳入设备全生命周期管理是更为务实的做法——制造阶段严格按标准比例执行探伤检测,在役阶段结合定期检验开展针对性复检,同时借助材料测试数据建立焊缝质量档案。检测不是一道孤立工序,而是与焊接工艺评定、热处理记录形成闭环的质量证据链。