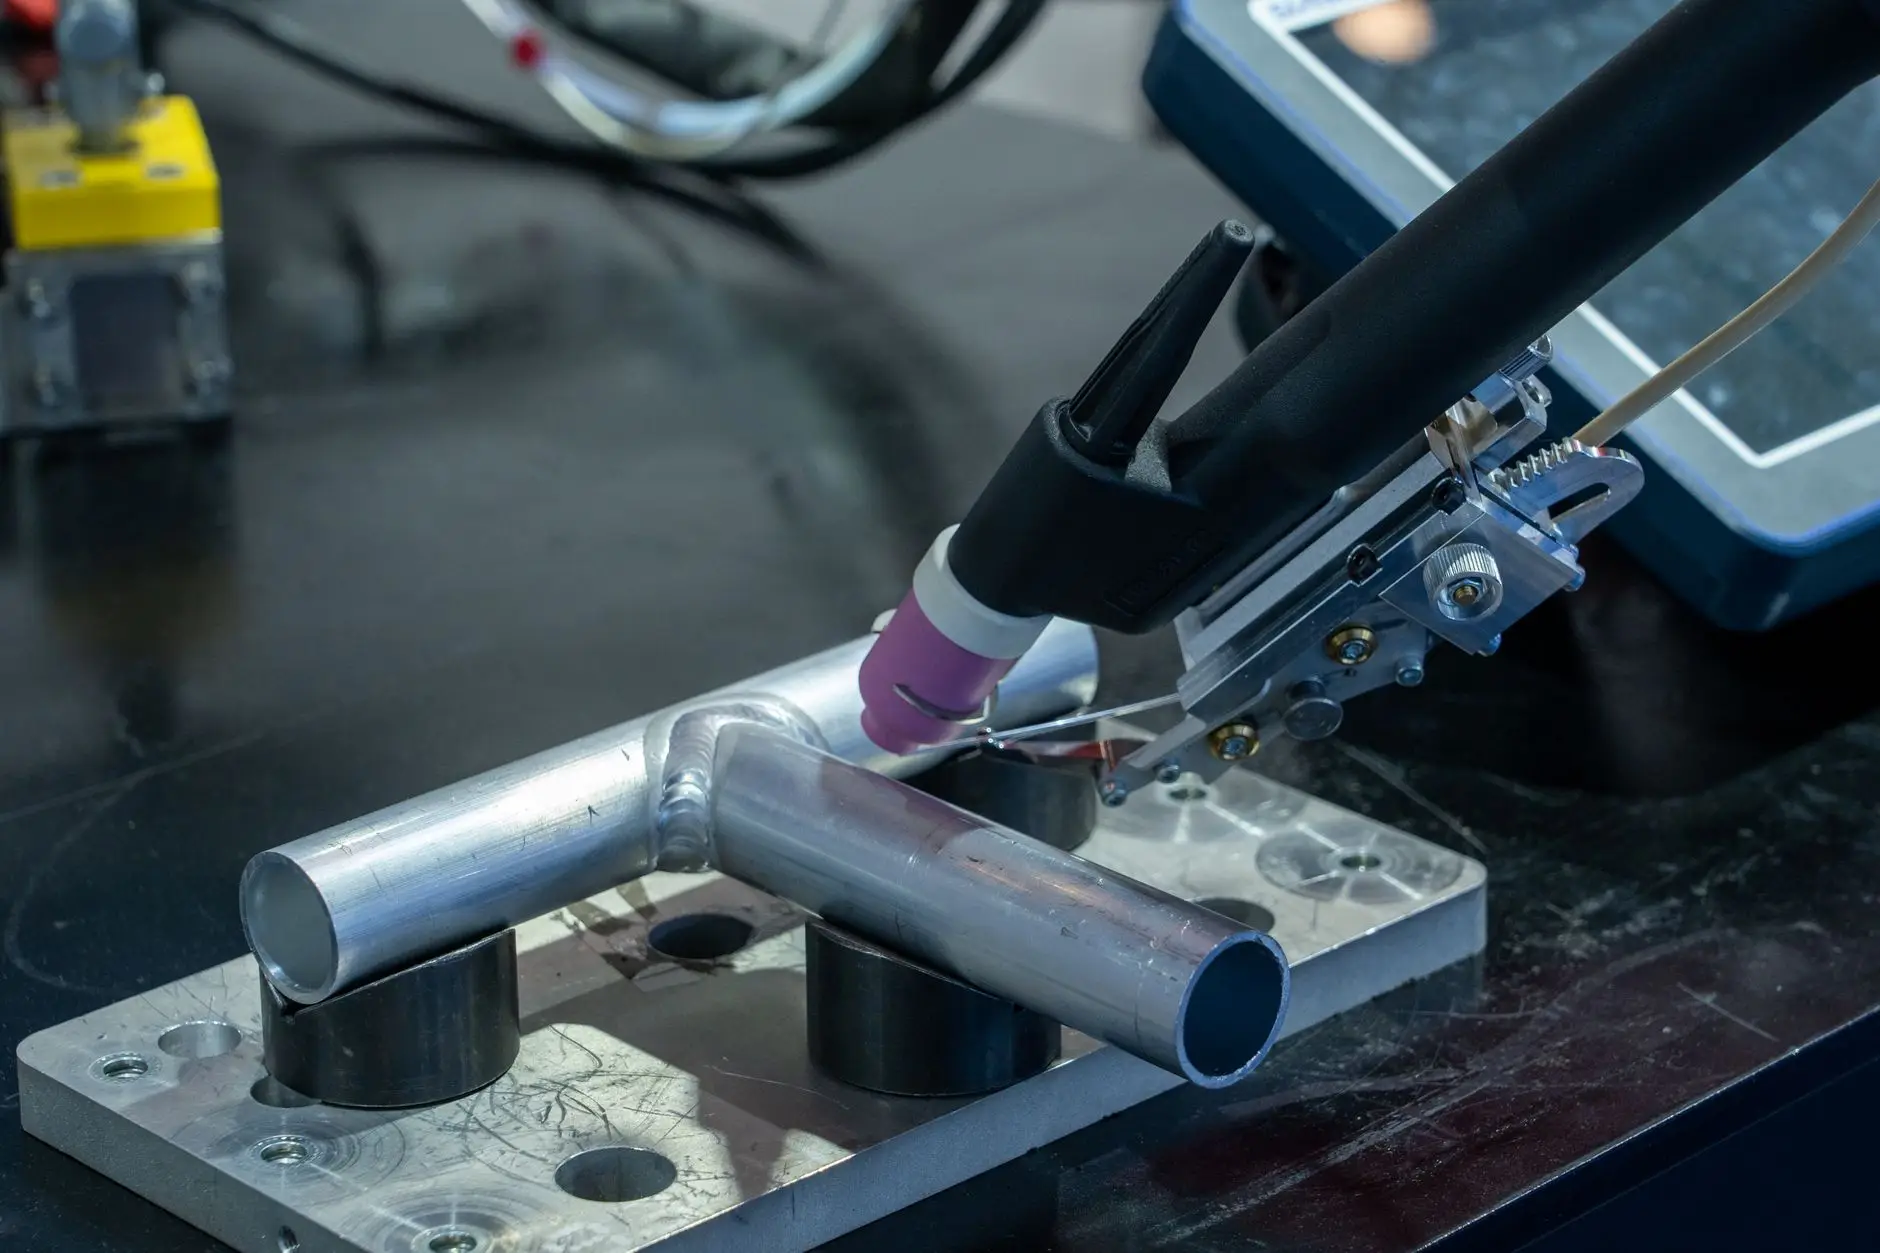
压力容器焊缝无损检测技术解析:超声与射线检测的应用对比
在压力容器的定期检验中,焊缝区域始终是缺陷高发部位。某石化企业一台加氢反应器在停车检验时,常规外观检查未发现异常,但通过探伤检测发现封头与筒体连接焊缝存在一处埋藏裂纹,深度距表面约12mm。这类案例并不罕见——压力容器焊缝的危险性缺陷往往隐藏在内部,肉眼不可见,必须依靠无损检测手段才能有效识别。
为什么焊缝是压力容器检测的重中之重
压力容器焊缝具有几个显著特点:一是组织不均匀,熔合区和热影响区容易产生脆硬相;二是残余应力集中,尤其在厚壁容器深坡口焊缝中更为突出;三是焊接缺陷类型复杂,包括气孔、夹渣、未熔合、未焊透和裂纹等。这些缺陷在交变载荷和腐蚀介质共同作用下,可能快速扩展为贯穿性失效。因此,焊缝检测的可靠性直接关系到设备的安全评定结论。
从检测方法来看,超声检测(UT)和射线检测(RT)是当前应用最广泛的两类体积型无损检测技术,二者在原理和适用性上各有侧重。
超声与射线检测的技术原理差异
超声检测利用高频声波在材料中的传播特性,当声束遇到缺陷界面时产生反射回波,通过分析回波幅值、位置和波形特征来判断缺陷。脉冲反射法是目前压力容器焊缝UT的主流工艺,搭配斜探头可实现中厚板焊缝的全截面扫查。
射线检测则依靠射线穿透材料时的衰减差异形成影像。缺陷区域密度低于母材时,透射射线强度更高,在胶片或数字探测器上呈现黑色影像。X射线和γ射线(如Ir-192、Se-75源)是常用射线源,数字射线检测(DR)近年来在在役检验中的应用比例明显上升。
两种方法在压力容器焊缝检测中的对比
结合实际工程经验,两种方法的差异可以从以下几个维度来理解:
- 缺陷检出倾向:UT对面积型缺陷(裂纹、未熔合)更敏感,RT对体积型缺陷(气孔、夹渣)检出率更高。对于厚壁焊缝中的细小裂纹,UT的检出优势明显。
- 壁厚适应性:UT适用于6mm以上壁厚,厚壁容器优势突出;RT在薄壁(≤50mm)场景下灵敏度较好,但厚壁时射线能量需求高,现场实施受限。
- 检测环境要求:UT设备便携、无辐射防护需求,适合现场在役检测;RT需要辐射安全区域管理,停产配合要求更高。
- 结果呈现方式:RT影像直观、可存档追溯,适合作为验收记录;UT对检测人员技能依赖度高,缺陷定性难度相对更大。
值得关注的是,TOFD(衍射时差法)和相控阵超声(PAUT)技术的成熟,使探伤检测在厚壁焊缝中的应用能力进一步提升。PAUT可实现声束偏转和聚焦,对复杂几何结构的焊缝覆盖能力优于常规UT。
工艺选择与组合应用建议
在压力容器焊缝的实际检测中,单一方法往往难以覆盖全部需求。对于重要设备(如三类容器、低温容器、Cr-Mo钢制容器),建议采用UT+RT组合检测策略:UT负责裂纹类危害性缺陷的排查,RT补充体积型缺陷的评定和记录。对于壁厚超过100mm的厚壁焊缝,可引入TOFD或PAUT替代部分RT工作量,兼顾检出率和检测效率。
此外,材料测试数据(如材料声学特性、衰减系数)对UT工艺参数的设定有直接影响,检测前应充分收集母材和焊缝的材质信息。检测人员资质、工艺验证和对比试块管理同样是保证无损检测结果可靠性的基础环节,不可因赶工期而压缩。
焊缝检测没有“万能方法”,只有针对具体设备工况、缺陷类型和验收标准做出的合理选择与组合,才能真正把安全风险控制在可接受范围内。