压力容器焊缝无损检测方法解析:射线检测与超声检测的应用对比
在压力容器的制造与定期检验中,焊缝质量直接决定设备的安全等级。由于压力容器长期承受高温、高压及腐蚀介质,任何微小的焊接缺陷都可能扩展为灾难性失效。因此,无损检测成为控制焊缝内在质量的核心手段。其中,射线检测(RT)与超声检测(UT)应用最广,但两者在原理、适用场景与缺陷检出能力上差异显著。上海务晨检测技术有限公司结合多年现场经验,对这两种方法进行技术对比。
一、原理差异决定检测特性
射线检测利用X射线或γ射线穿透焊缝,因缺陷部位与母材对射线的吸收系数不同,在胶片或数字探测器上形成灰度差异。该方法对体积型缺陷(如气孔、夹渣)敏感,能直观显示缺陷形状与尺寸。而超声检测通过探头向焊缝发射高频声波,声波遇到缺陷界面产生反射,根据回波时间与幅度判断缺陷位置和当量大小。它对面积型缺陷(如裂纹、未熔合)的检出率更高,尤其适合厚壁容器。
二、应用场景与局限对比
在实际焊缝检测中,选择RT还是UT需权衡以下因素:
- 厚度适应性:RT在薄壁(<10mm)容器中成像清晰,但厚壁需高能射线,成本陡增;UT对厚壁(>20mm)优势明显,且可检测大厚度锻件。
- 缺陷类型:RT易发现气孔、未焊透;UT对裂纹、层间未熔合更灵敏,但难以定性气孔。
- 现场条件:RT需辐射安全管控,停产时间长;UT便携、无辐射,适合在线探伤检测。
- 记录方式:RT提供永久底片,便于追溯;UT依赖波形图,对人员经验要求高。
值得注意的是,对于奥氏体不锈钢焊缝,UT因晶粒粗大导致声波散射严重,此时RT或相控阵超声(PAUT)更合适。
三、工艺选择与组合策略
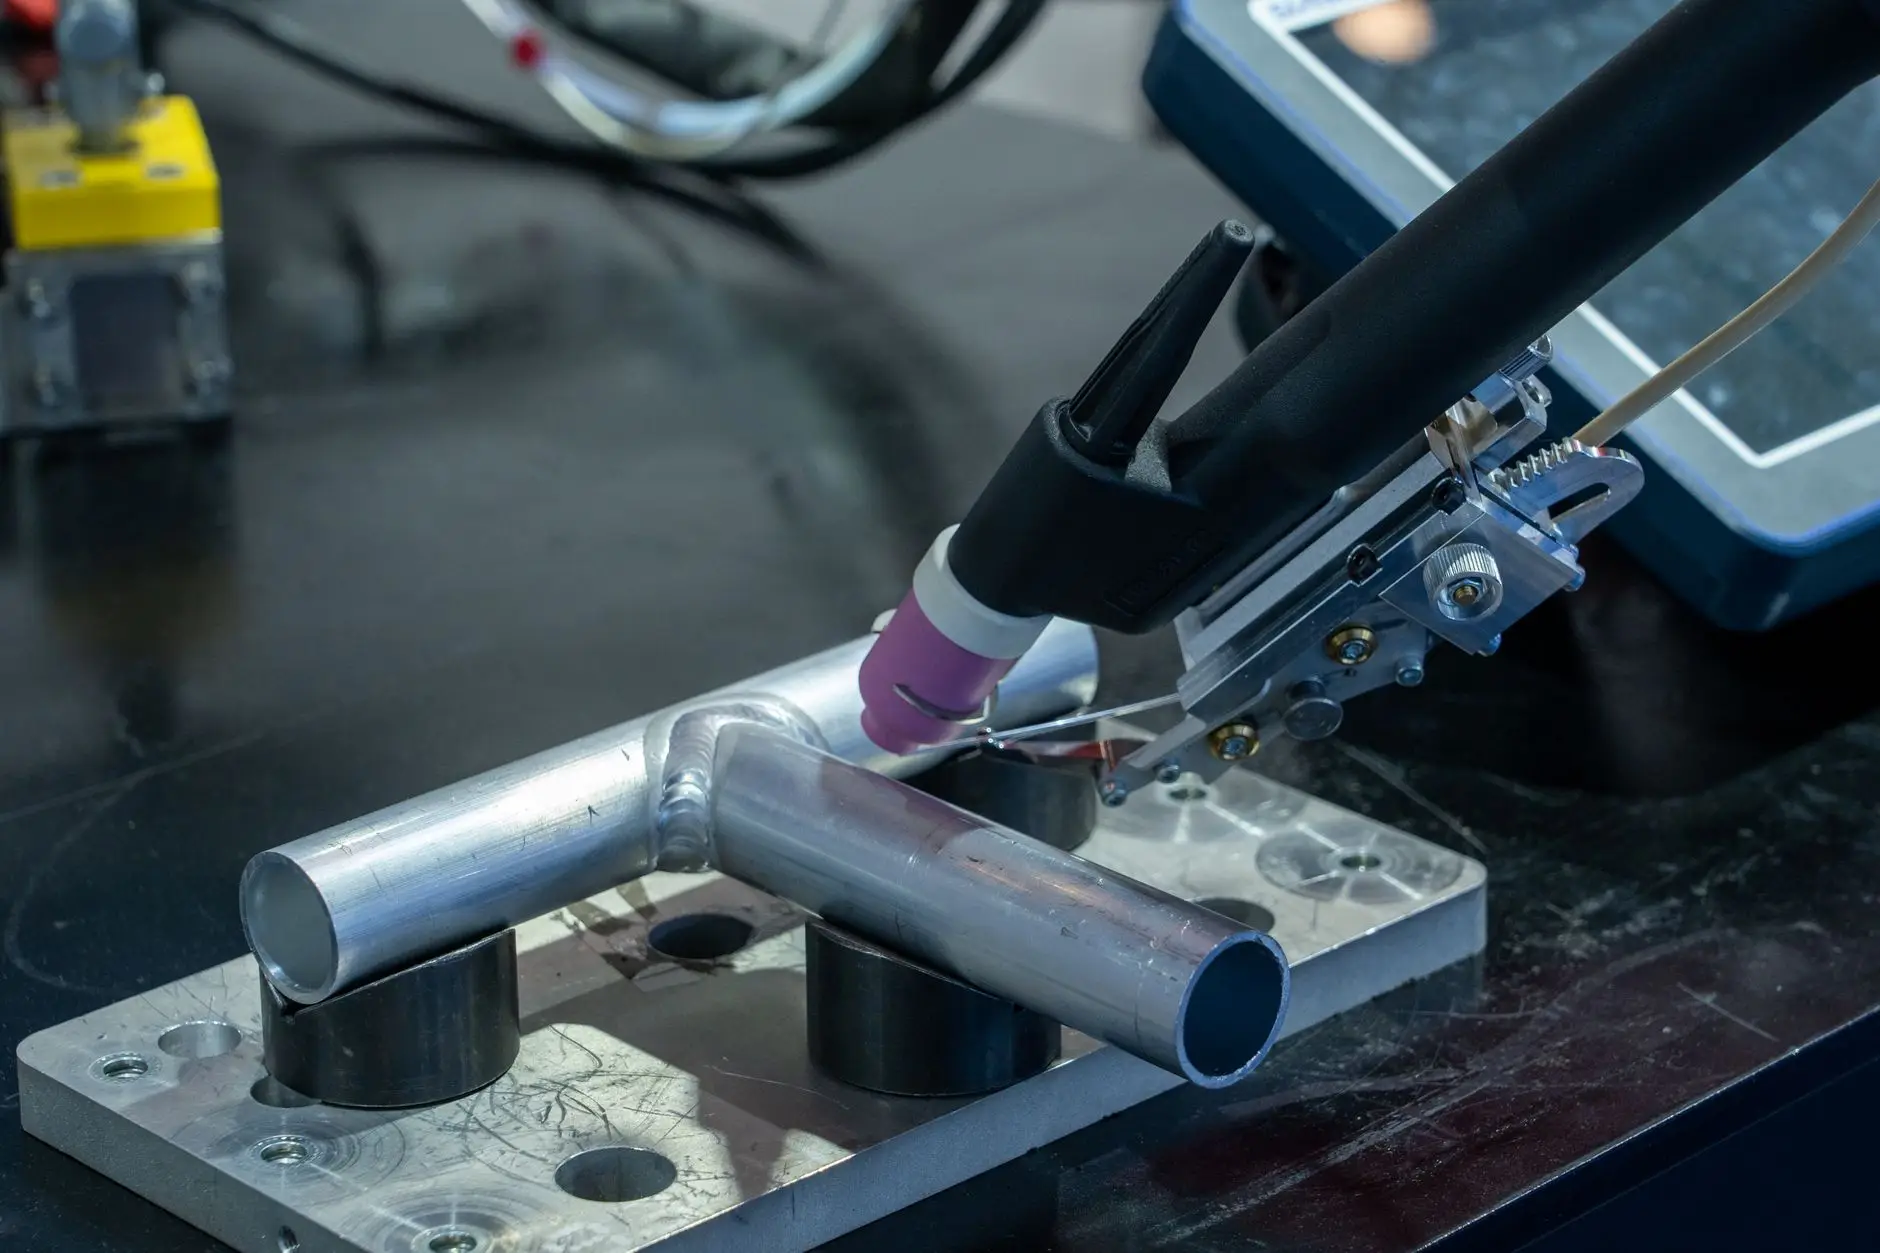
单一方法往往存在盲区。例如,RT对垂直于射线方向的裂纹不敏感,而UT对近表面缺陷可能漏检。因此,在压力容器A/B类焊缝检测中,常采用RT+UT组合:先以RT普查体积型缺陷,再用UT复核面积型缺陷。对于关键承压设备,还可引入TOFD(衍射时差法)或相控阵技术,提升材料测试的可靠性。
实践建议:制造阶段优先按NB/T 47013标准执行,根据板厚与材质选择方法——薄板低碳钢可单用RT,厚壁Cr-Mo钢推荐UT+TOFD。定期检验时,若发现可疑信号,应辅以磁粉或渗透检测验证表面缺陷。上海务晨检测技术有限公司提醒,检测方案需结合失效模式分析,而非机械套用标准。
随着数字射线(DR)与相控阵超声(PAUT)的普及,无损检测正从定性向定量、从离线向在线演进。未来,AI辅助缺陷识别将进一步提升焊缝检测效率,但工艺适配与人员判读仍是质量基石。