超声波探伤与射线检测对比:管道焊缝无损检测方法如何选择
日期:2026-09-13
标签:无损检测,探伤检测,焊缝检测,材料测试
在管道焊缝质量把控中,选择超声波探伤还是射线检测,往往直接决定检测效率与缺陷检出率。两种方法原理不同,适用场景差异明显,不存在绝对优劣,关键在于匹配工况。
原理差异决定检测能力边界
超声波探伤利用高频声波在材料内部传播,遇到缺陷界面产生反射信号,通过分析回波时间与幅度定位缺陷。它对面积型缺陷——如裂纹、未熔合——极为敏感,且能测量缺陷深度。而射线检测依靠射线穿透焊缝,因缺陷部位对射线吸收不同而在胶片或数字探测器上成像,对体积型缺陷(气孔、夹渣)检出率更高,但难以判断缺陷自身高度。
实际焊缝检测中,裂纹类危害性缺陷恰是超声波的优势区间。这也是为什么厚壁管道、高强钢焊缝越来越多采用超声或相控阵技术。
现场适用性对比:效率、成本与工况
- 检测速度:超声波探伤单点检测仅需数秒,适合大批量焊缝快速筛查;射线检测需布片、曝光、洗片或数字成像,单口耗时通常为超声的3-5倍。
- 环境要求:射线检测需划定安全区域,存在辐射风险,夜间或人员密集区作业受限;超声波无辐射,可在狭窄管廊、高空平台灵活开展。
- 缺陷记录:射线底片可长期存档、直观复阅;超声波A扫信号对操作人员经验依赖较高,相控阵可生成S扫图像,改善可追溯性。
- 成本结构:超声设备一次性投入较高,但耗材少;射线检测胶片与辐射安全管理成本随工作量线性增长。
从材料测试角度看,奥氏体不锈钢焊缝因晶粒粗大,超声波散射严重,射线检测反而更稳定。而薄壁管(<8mm)超声近场区干扰大,射线成像更清晰。
案例:某石化管廊焊缝检测方案调整
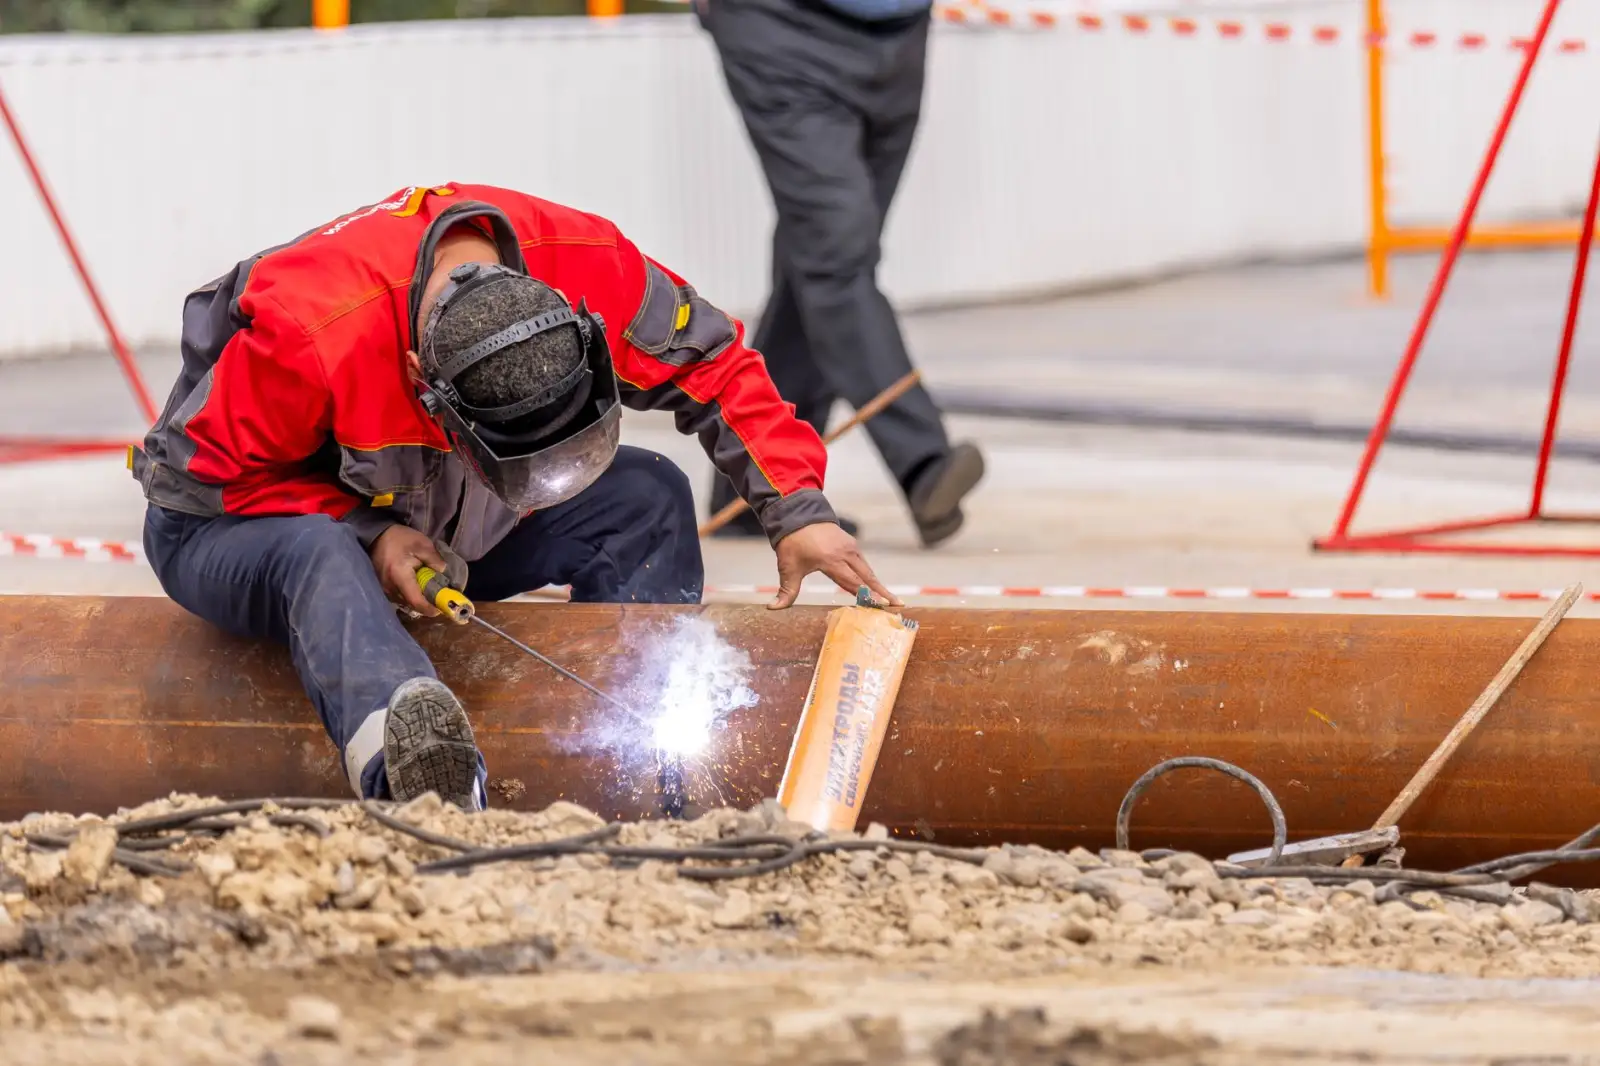
某石化装置改造中,DN300、壁厚12mm的20#钢管道环焊缝原设计采用100%射线检测。现场因管廊密集、夜间作业窗口短,射线效率无法满足工期。经技术论证后调整为:根部与填充层采用相控阵超声检测,盖面层辅以数字射线抽检。最终检出2处未熔合缺陷,返修后复检合格,整体工期缩短约30%。
这一案例说明,无损检测方法选择应结合壁厚、材质、缺陷预期类型、工期与安全条件综合判断。对于重要管道焊缝,采用超声+射线组合检测,往往比单一方法更可靠。上海务晨检测技术有限公司在管道探伤检测中,会根据工况定制组合方案,兼顾检出率与工程节奏。
选择的核心逻辑很清晰:怕裂纹、要测深、赶工期,优先超声;查气孔夹渣、要存档、薄壁不锈钢,优先射线。条件允许时,两者互补才是最优解。