超声波探伤与射线检测在管道焊缝中的应用对比
管道焊缝的质量直接关系到油气、化工、电力等行业的运行安全。在众多无损检测方法中,超声波探伤(UT)与射线检测(RT)是两种最主流的体积检测手段。两者各有优势,也各有盲区。如何根据工况合理选择,是每一位检测工程师需要面对的实际问题。
原理差异决定检测特性
超声波探伤利用高频声波(通常2.5MHz~5MHz)在材料中传播,遇到焊缝内部缺陷时产生反射信号,通过分析回波位置和幅度判断缺陷大小与深度。射线检测则依靠X射线或γ射线穿透焊缝,胶片或数字探测器接收衰减后的射线强度,形成缺陷投影图像。
两者的物理基础不同,直接导致检测结果的呈现方式截然不同——UT给出的是A扫描波形或S扫图像,RT输出的是二维投影底片。
实操中的选择逻辑
在实际焊缝检测项目中,选择哪种方法通常取决于以下几个因素:
- 缺陷类型:UT对面积型缺陷(裂纹、未熔合)极为敏感;RT对体积型缺陷(气孔、夹渣)检出率更高
- 壁厚范围:UT适用于6mm以上壁厚,厚壁管道优势明显;RT在薄壁管(<8mm)中成像对比度更优
- 现场条件:UT设备便携,适合高空、狭窄空间作业;RT需要辐射安全区域,对周边人员有管控要求
- 检测效率:UT单口焊缝约5~15分钟;RT受胶片处理和拍片角度限制,通常需要20~40分钟
值得注意的是,对于奥氏体不锈钢焊缝,UT的声波散射严重,信噪比下降明显,此时RT往往是更稳妥的方案。而对于厚壁碳钢管道,RT的射线穿透力受限,UT则成为首选。
数据对比与工艺趋势
从检出率数据来看,针对裂纹类缺陷,UT的检出率可达90%以上,而RT受投影角度影响,某些取向的裂纹容易漏检,检出率约70%~80%。但对于气孔类缺陷,RT的检出率反而高出UT约10~15个百分点。
近年来,相控阵超声(PAUT)和数字射线(DR)技术的成熟正在缩小两者的差距。PAUT通过多晶片电子扫查实现声束聚焦和偏转,检测覆盖率和成像质量大幅提升,已在长输管道环焊缝中逐步替代传统RT。DR则省去了胶片处理环节,检测周期缩短50%以上,且图像可数字化存档和远程评审。
在材料测试领域,两种方法的组合使用也越来越普遍。API 1104和GB/T 3323等标准均允许或要求对重要焊缝采用UT+RT联合检测,以互补各自的检测盲区。
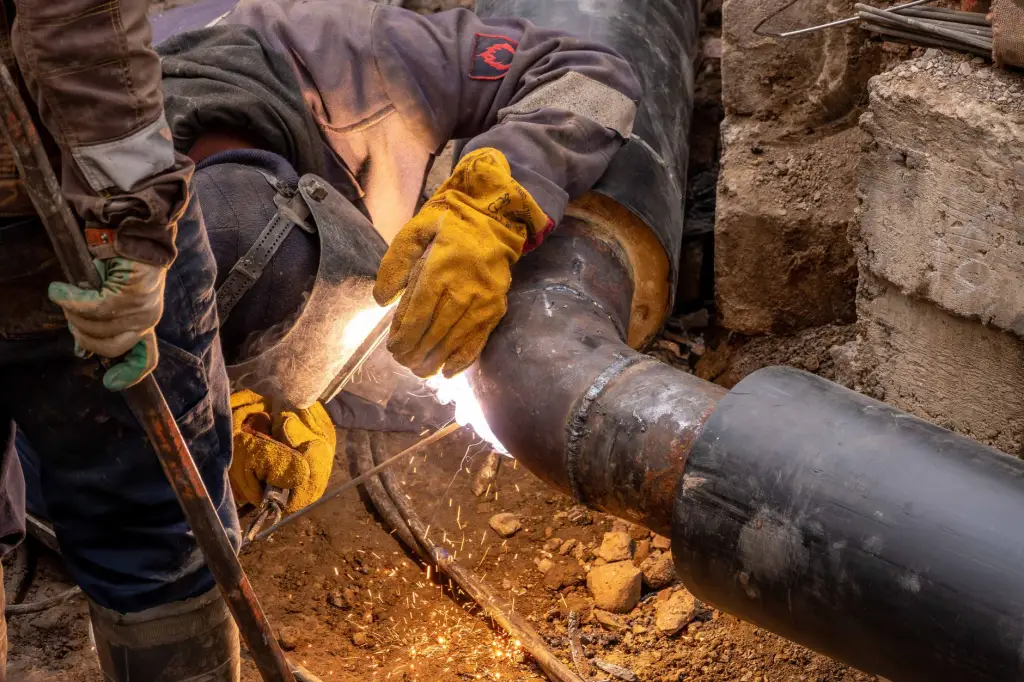
上海务晨检测技术有限公司在管道焊缝探伤检测服务中,会根据管径、壁厚、材质和工况条件,为客户定制UT、RT或组合检测方案,确保缺陷不漏检、不过检。选择合适的方法,本质上是在检测灵敏度、作业效率和成本之间找到最优平衡点。