管道无损探伤检测方案设计:从检测方法选择到验收标准执行
管道在石油化工、电力、市政等领域的服役环境日趋复杂,一套合理的探伤检测方案不能停留在"按标准做一遍"的层面。方案设计的核心在于:根据管道的材料、规格、焊接工艺和运行工况,匹配恰当的无损检测方法组合,并明确验收判据的执行边界。以下从方法选择、工艺参数到标准落地,梳理可操作的思路。
一、检测方法的选择逻辑:不是越贵越好
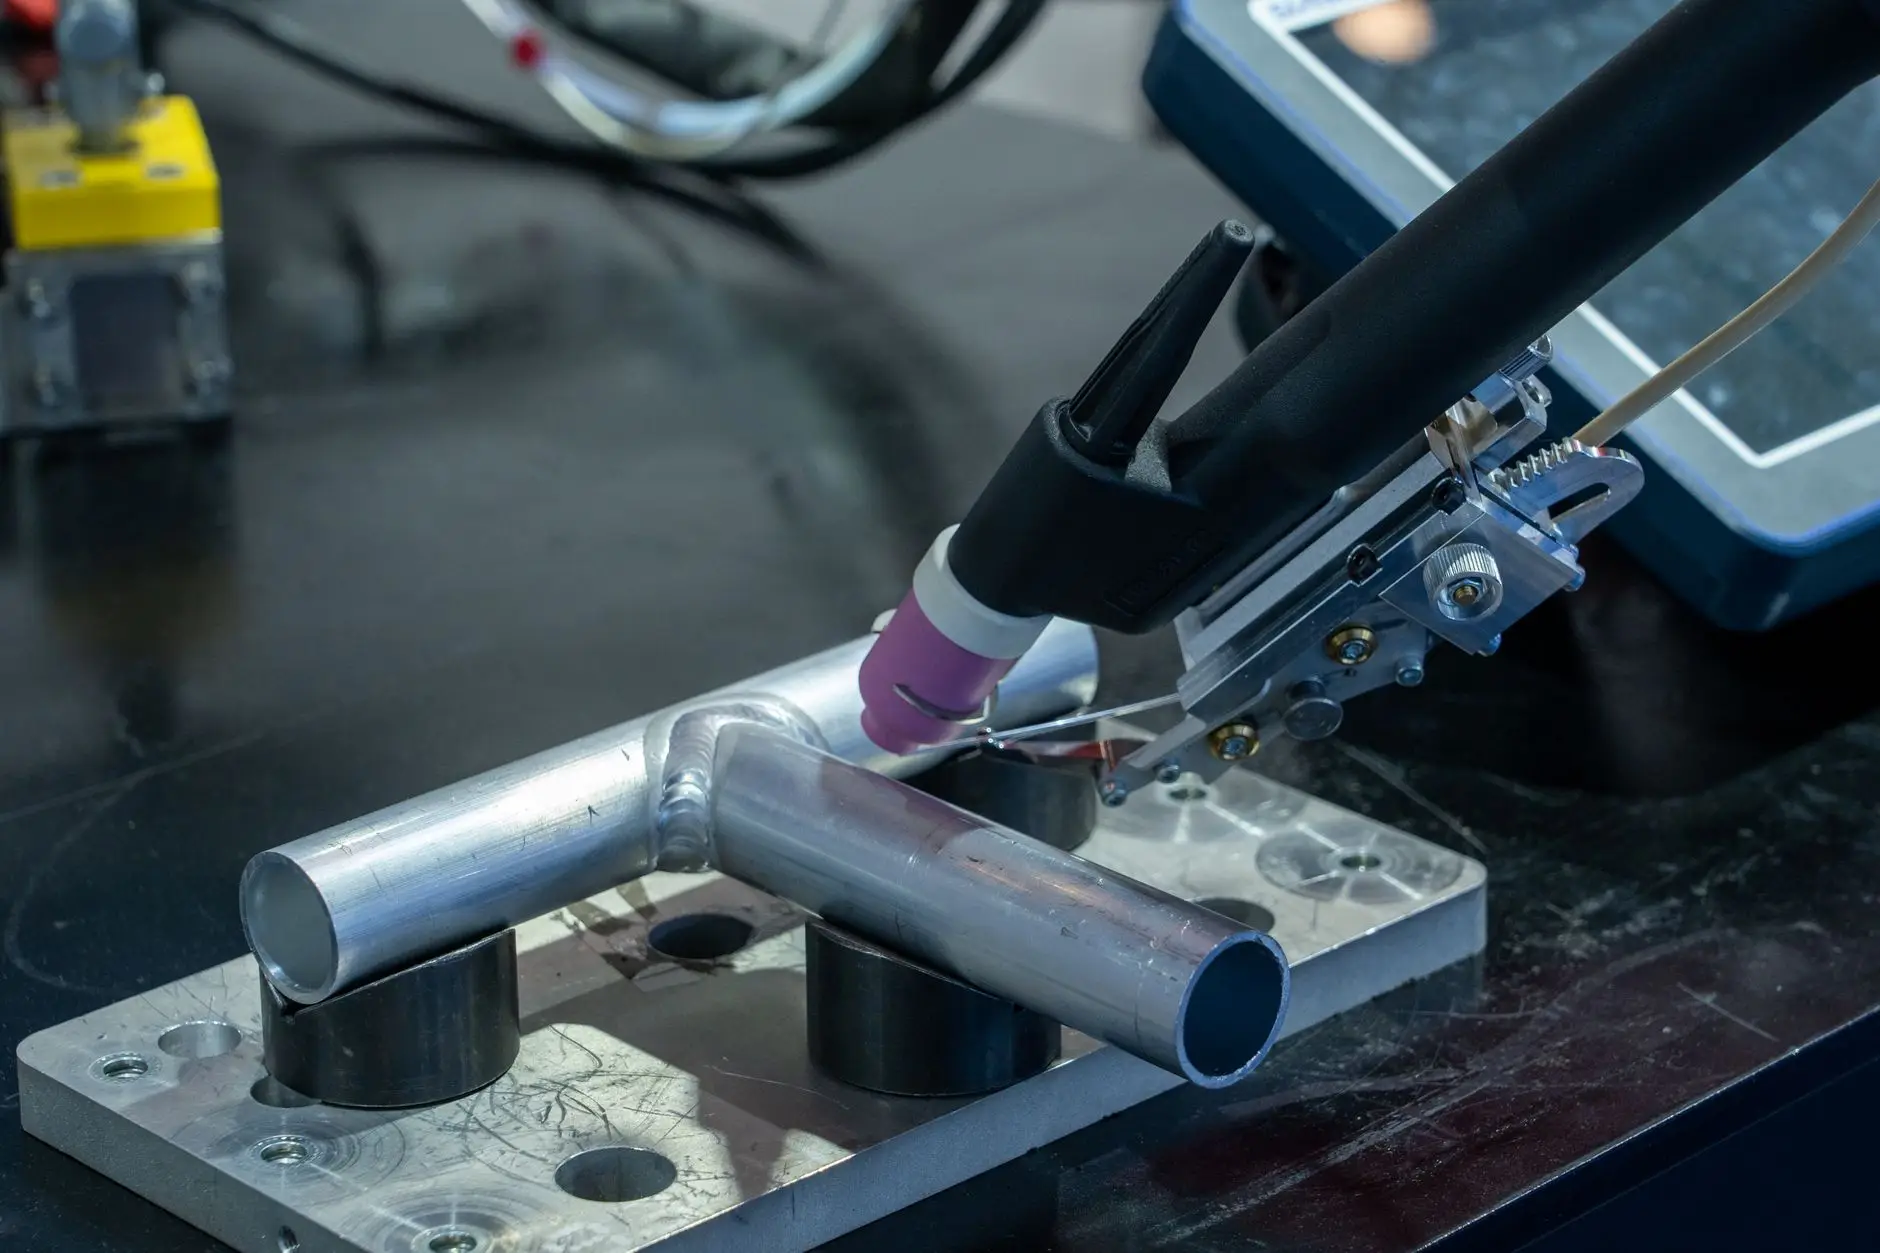
管道焊缝检测常用的方法包括射线检测(RT)、超声检测(UT)、磁粉检测(MT)、渗透检测(PT)以及相控阵超声(PAUT)。选择依据应回归缺陷类型:体积型缺陷(气孔、夹渣)对RT敏感,面积型缺陷(未熔合、裂纹)则更依赖UT。对于壁厚大于20mm的对接焊缝,PAUT在缺陷高度测量上的优势明显,且无辐射安全管控成本。
一个常见误区是忽视材料测试的前置作用。母材的晶粒度、热处理状态直接影响超声衰减系数——粗晶奥氏体不锈钢焊缝用常规UT往往信噪比不足,此时应改用低频双晶探头或PAUT加聚焦法则优化。
二、工艺参数设定与实操要点
方案落地时,以下参数需要在工艺卡中明确固化:
- 探头频率与晶片尺寸:碳钢管道对接焊缝通常选2.5~5MHz、13×13mm;薄壁管(<8mm)宜用5MHz以上配合大K值探头
- 耦合方式:曲面检测优先选用接触式楔块,曲率半径小于探头尺寸时需修磨楔块底面
- 扫查覆盖:单面双侧扫查时,K值应保证声束覆盖焊缝截面上下两端,必要时增加串列式扫查
- 灵敏度校准:采用对比试块(如CSK-IIIA)制作距离-波幅曲线,耦合补偿按表面粗糙度实测取值
实际操作中,检测面的准备常被低估。焊缝余高过高、飞溅未清理会导致探头耦合不良,直接拉低检出率。方案中应写入表面处理要求与验收前的目视检查环节。
三、验收标准执行:从缺陷评定到分级判定
验收标准的执行不是简单对照表格。以NB/T 47013为例,超声检测的缺陷评定需综合波幅区域、指示长度和缺陷自身高度三个维度;射线检测则依据缺陷性质与尺寸进行分级。方案中要明确:执行哪个标准版本、合格级别(如Ⅱ级合格)、以及超标缺陷的复检与扩检比例。
数据对比能说明方法差异的实际影响:某DN300碳钢管道环焊缝,同一超标缺陷在RT中评定为Ⅱ级(气孔密集),而PAUT测得自身高度达3.2mm,按断裂力学评估已超出临界值——这说明单一探伤检测手段存在盲区,重要管线宜采用两种以上方法交叉验证。
方案设计最终要落到可追溯性上:检测记录、工艺卡、人员资质与设备校准证书应形成闭环。对于高温高压管道,还应在方案中预留在线检测与停工检测的切换逻辑,避免因工况限制导致漏检。