焊缝检测怎么做?钢结构工程探伤检测流程与验收标准说明
日期:2026-10-26
标签:无损检测,探伤检测,焊缝检测,材料测试
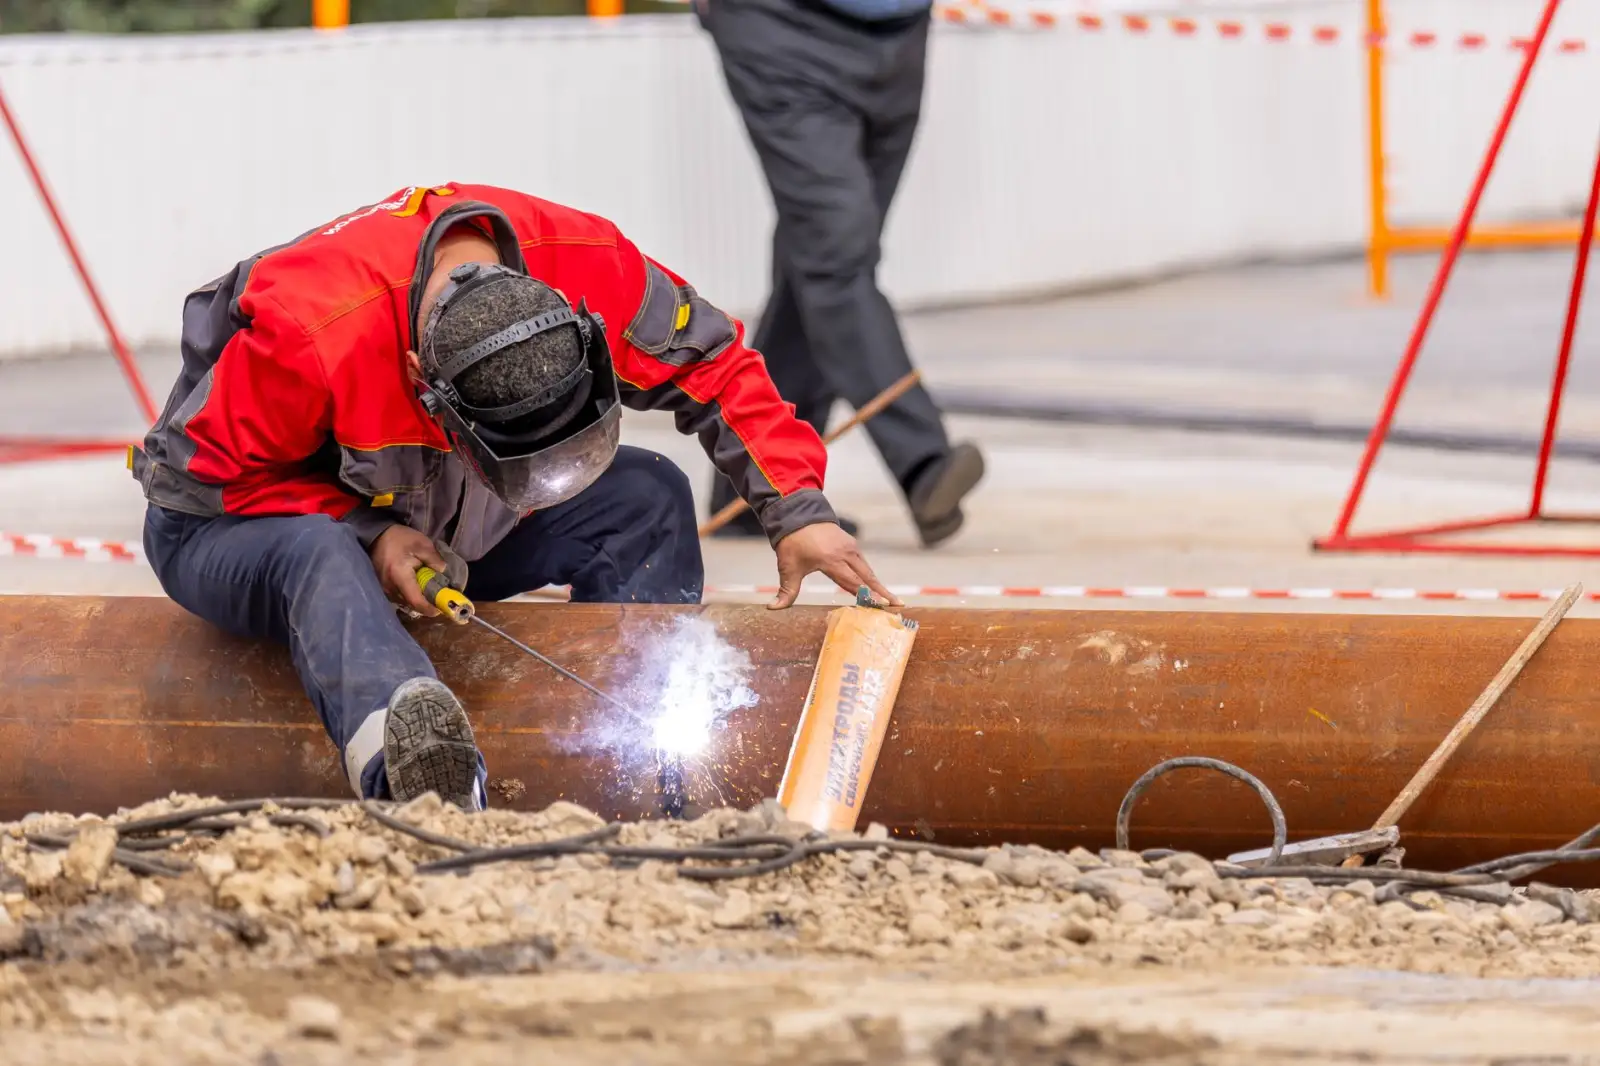
钢结构工程中,焊缝质量直接关系到整体结构的安全性能。由于焊接过程受材料、工艺、环境等多因素影响,内部可能产生裂纹、未熔合、气孔等缺陷,因此必须通过科学的焊缝检测手段加以甄别。目前行业内普遍采用无损检测技术,在不破坏母材和焊缝的前提下,对缺陷进行定位与评估,为工程验收提供可靠依据。
探伤检测的主要方法与选择逻辑
常用的探伤检测方法包括超声波检测(UT)、射线检测(RT)、磁粉检测(MT)和渗透检测(PT)。超声波检测对面积型缺陷(如裂纹、未熔合)敏感,适合厚板对接焊缝;射线检测则对体积型缺陷(如气孔、夹渣)成像直观,常用于重要承重节点的抽检。磁粉与渗透检测主要用于表面及近表面缺陷的排查。实际项目中,检测方法的选择需结合焊缝形式、板厚、受力等级综合判定,而非单一方法包打天下。
现场检测流程的关键环节
一套完整的检测流程通常包含以下步骤:
- 委托与资料审查:确认焊缝位置、焊接工艺及验收等级;
- 表面预处理:清除飞溅、锈蚀与油污,保证探头耦合与磁粉附着效果;
- 仪器校准与灵敏度设定:依据标准试块调整参数;
- 扫查与记录:按规定的扫查方式覆盖焊缝及热影响区;
- 缺陷评定与复验:对超标缺陷标记定位,必要时采用第二种方法交叉验证。
值得注意的是,材料测试数据(如材质证明、力学性能报告)应与检测结果同步归档,形成完整质量链条。
验收标准与常见问题
钢结构焊缝验收一般依据GB/T 11345、GB/T 3323及设计图纸规定的质量等级执行。一级焊缝要求最为严格,不允许存在裂纹、未熔合等危害性缺陷。检测报告中需明确缺陷性质、当量尺寸及位置,并按标准评定级别。
现场常见问题包括:检测时机过早(焊缝未冷却至室温)、耦合剂选择不当导致声能损失、以及抽检比例不足造成漏判。建议在焊接完成24小时后进行检测,并严格按批次随机抽检。
焊缝检测是一项技术门槛较高的系统工作,从方法选择到流程执行再到标准评定,每个环节都需要专业经验支撑。上海务晨检测技术有限公司专注于无损检测与材料测试服务,可为钢结构工程提供规范的探伤检测方案与验收技术支持。