焊缝探伤检测方法对比:射线检测与超声检测的适用场景分析
在压力容器、船舶结构、长输管道的制造与安装环节,焊缝检测是质量控制链条上最不能妥协的一环。面对一条待检焊缝,工程师最常纠结的问题不是"要不要检",而是"用射线还是用超声"。两者同属无损检测范畴,却有着截然不同的物理逻辑与适用边界,选错方法不仅浪费成本,更可能让缺陷从眼皮底下溜走。
两种方法的物理逻辑差异
射线检测(RT)利用X或γ射线穿透焊缝,胶片或数字探测器接收衰减后的射线强度,形成投影图像。它的本质是"看内部",对体积型缺陷——气孔、夹渣、未熔合——有着天然的敏感度。超声检测(UT)则完全不同,它向焊缝内部发射高频声波,通过回波的时间、幅度和波形判断缺陷的位置与尺寸。声波遇到界面就会反射,因此UT对面积型缺陷——裂纹、未熔合、层状撕裂——的检出能力远优于RT。
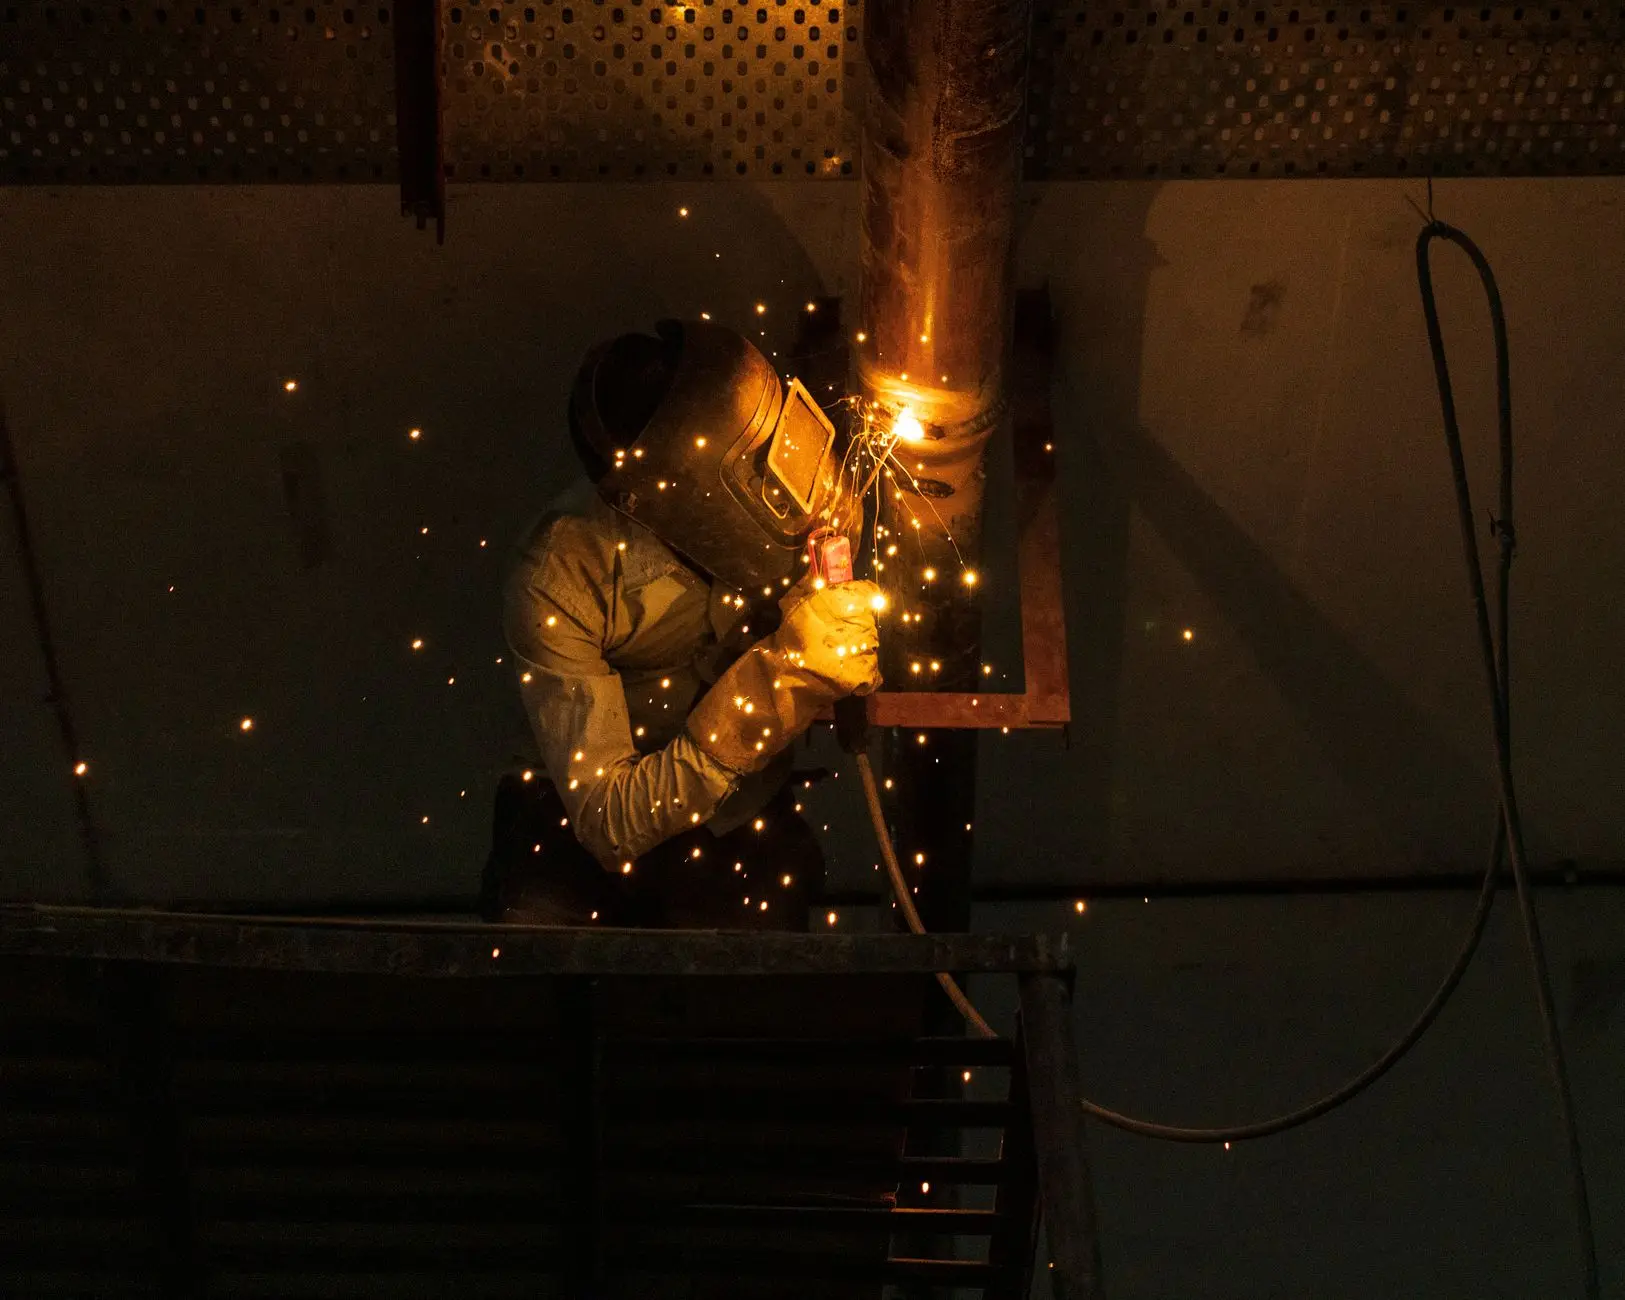
适用场景的实战对比
在某石化项目的管道环焊缝检测中,我们曾遇到一个典型场景:壁厚28mm的铬钼钢管道,若采用RT,射线源需放置在管道中心,曝光时间长达数分钟,且周边区域必须清场。而改用UT后,单道焊缝检测时间压缩到8分钟以内,且能同时覆盖热影响区。这并非说UT全面占优——同一项目中,壁厚6mm的不锈钢薄壁管,UT的盲区问题就暴露无遗,此时RT反而是更可靠的选择。
- 厚度维度:RT在薄壁(<8mm)场景信噪比更优;UT在厚壁(>20mm)场景效率与穿透力更佳
- 缺陷类型:体积型缺陷优先RT,面积型缺陷优先UT,二者互补而非替代
- 现场条件:RT需要辐射安全管控,UT无辐射风险但依赖耦合与表面状态
- 记录形式:RT提供直观的永久影像记录,UT的A扫波形需要人员资质支撑判读
值得关注的是相控阵超声(PAUT)与全聚焦(TFM)技术的成熟,正在模糊传统UT与RT的边界。PAUT通过电子扫描实现多角度声束偏转,对复杂几何焊缝的覆盖能力大幅提升,部分标准已允许其替代RT用于特定接头形式。而在材料测试领域,TOFD(衍射时差法)对裂纹高度的定量精度,已能做到±1mm级别,这是RT难以企及的。
选择的实践建议
方法选择没有万能公式,但有清晰的决策路径:先看标准规范——ASME、GB/T 3323、NB/T 47013对检测方法有明确适用条件;再看缺陷预期——焊接工艺评定中已识别的风险类型决定检测侧重;最后看现场约束——辐射许可、工件温度、表面涂层都会影响可执行性。必要时,RT+UT组合检测在关键焊缝上并非浪费,而是风险对冲。
上海务晨检测技术有限公司在长期服务中形成了一套方法选择评估流程,从焊缝几何、材料特性到验收等级逐项打分,帮助客户在检测方案阶段就锁定最优路径。检测方法本身没有优劣,匹配场景才是专业价值的体现。